印刷の試験
その印刷は持ちこたえるか:印刷品のテープ試験、摩擦試験、枚数確認
印刷の欠点は、ひと目では分からないことがほとんどです。工場では完璧に見えた表紙が、届いてみるとロゴの縁がはがれていたり、インクが棚にこすれて移っていたり、ノートが2枚足りなかったりします。こうした問題の多くは、検査員が何を試験すべきかを知っていて、バイヤーが合格の基準を示していれば、テープと布と少量のアルコールを使って現場で数分のうちに見つけられます。このガイドでは、SSTIの検査員が印刷ノートに行う3つの確認を順に追い、同じ確認をパッケージ、文具、ラベル、その他の印刷品に設定する方法を説明します。
- インク密着のテープ試験と、塗膜向けのクロスカット試験
- 耐摩擦性を見るアルコール摩擦試験と湿った布による摩擦試験
- 枚数と印刷品質の確認
- 抜き取り数、欠点区分、チェックリストに書くべきこと
写真は印刷ノートの検品で撮影したものです。3つの試験の全体は、編集なしで動画Will the Print Hold Up? 3 On-Site Tests for Printed Notebooksでご覧いただけます。
出荷後に印刷が不良になる理由
インクが浮く、こすれて落ちるといった問題は、ほぼ例外なく工程の問題であり、運の悪さではありません。主な原因は次のとおりです。
- インクの乾燥や硬化が不十分。印刷後すぐに表紙を積み重ねて梱包した、あるいはラインの速度を保つためにUVインクやニスの硬化が不十分だった場合です。
- 素材に合わないインク。PPやPEなどのプラスチックは印刷前に表面処理が必要で、ラミネート紙やコート紙には相性の良いインクが必要です。それがないと、印刷は素材に密着せず表面に乗っているだけになります。
- ニスやラミネートの不具合。保護層がない、薄すぎる、あるいは密着していないと、印刷が摩擦にさらされます。
- 箔押しや部分加工の熱や圧力が不足している場合。
- 保管と輸送。湿気、熱、コンテナ内でカートン同士がこすれ合うことが、工場で始まった問題を決定的にします。
いずれも、出来たての製品を目視で確認しただけでは分かりません。表面化するのは印刷に負荷がかかったときで、以下の試験はまさにその負荷をかけるものです。
試験1:インク密着のテープ試験
テープ試験が答えるのは、インクが素材に密着しているのか、それとも表面に乗っているだけなのか、という1つの問いです。検査員は感圧テープを印刷部分にしっかりと貼り、少し待ってから一気にはがし、テープと印刷の両方を確認します。
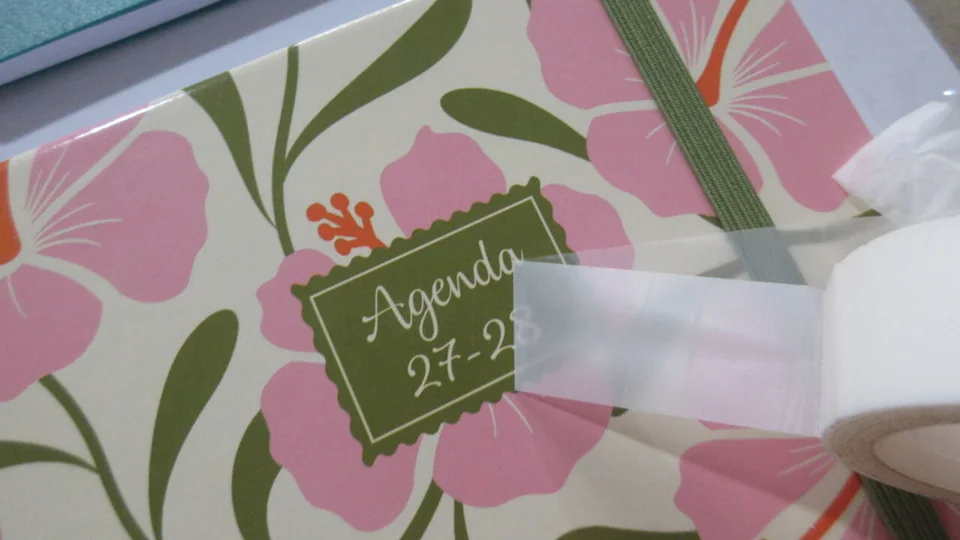
バイヤー独自の方法がない場合、SSTIでは次のように行います。
- テープ:幅約25 mmの透明な感圧テープで、3M 610または同等品を使います。軟包装材へのインク密着を評価するプラクティスであるASTM F2252には、3M 610が一般的に使われていると記されていますが、テープそのものはバイヤーとサプライヤーの間で取り決めます。事務用テープは品質の差が大きく、結果を比較できません。
- 場所:密着不良が最初に起きるベタ部分、小さな文字、印刷の縁です。複数の印刷方式(オフセット、シルク、箔押し、UVニス)を使った製品では、それぞれを試験します。
- 方法:指先や消しゴムで空気が残らなくなるまでテープを押さえ、約60〜90秒待ってから、ほぼ180°に折り返すようにして、素早く均一に一気にはがします。
- 繰り返し:同じ個体の別の場所でもう一度行います。1回きれいにはがれただけでは、偶然かもしれません。
- 合格:テープにインクや塗膜が付かず、印刷に浮いた部分がないこと。断裁縁だけにごく小さな点状のはがれがある場合は、通常は軽欠点として記録します。文字、ロゴ、ベタ部分に少しでも欠落があれば重欠点です。
塗膜向けのクロスカットテープ試験。金属、硬質プラスチック、ガラスなど、塗装やコーティングを施した硬い表面では、単にテープをはがすだけの試験では簡単に合格してしまうことがよくあります。より厳しい方法では、まず多刃カッターで塗膜に格子状の切り込みを入れ、そこにテープを貼ってはがし、はがれた塗膜の量で等級を判定します。一般的な方法は2つあります。ASTM D3359(方法Bはクロスカットで厚さ125 µmまでの塗膜向け、方法AはX字の切り込みでそれより厚い塗膜向け)と、塗膜の厚さと素材に応じて切り込みの間隔を1 mm、2 mm、3 mmのいずれかに定めるISO 2409です。
| はがれた面積 | ASTM D3359 | ISO 2409 |
|---|---|---|
| なし、切り込みの縁が滑らか | 5B | 0 |
| 5%未満 | 4B | 1 |
| 5% – 15% | 3B | 2 |
| 15% – 35% | 2B | 3 |
| 35% – 65% | 1B | 4 |
| 65%超 | 0B | 5 |
消費者向け製品では、4B以上(ISOの分類0または1)を求めるバイヤーが多くいます。どの基準を選ぶにしても、等級をチェックリストに書いてください。「密着性が良好」では、現場で判定できません。
試験2:耐摩擦性を見るアルコール摩擦試験
ノートの表紙は毎日手で触れられ、パッケージは拭かれ、スキャンされ、積み重ねられます。家庭用品はアルコールを含むスプレーで掃除されます。アルコール摩擦試験は、こうした状況すべてを1分足らずで再現します。
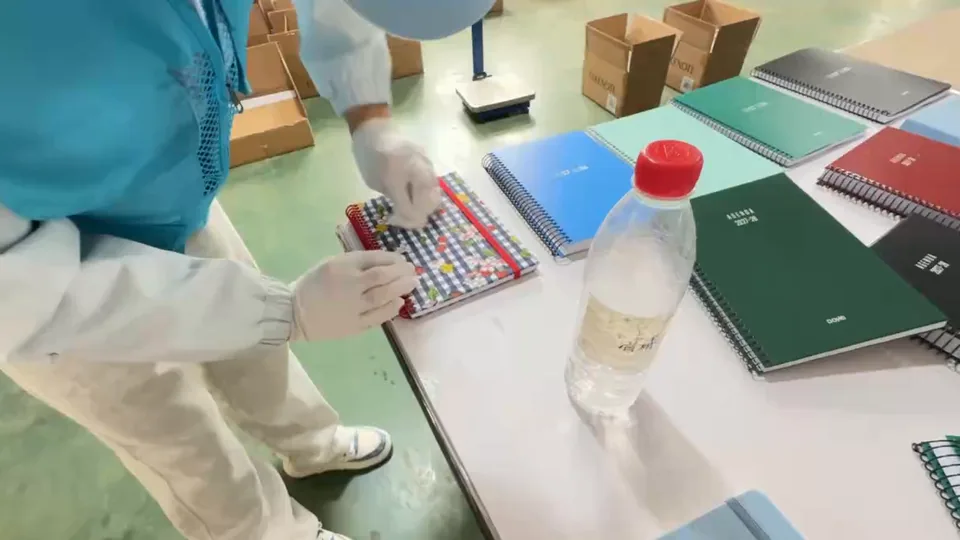
現場でのアルコール摩擦試験には、業界で統一された規格はありません。濃度、荷重、往復回数はブランドごとに独自に定めています。バイヤー独自の方法がない場合によく使われる設定で、動画でも使っているのは次のとおりです。
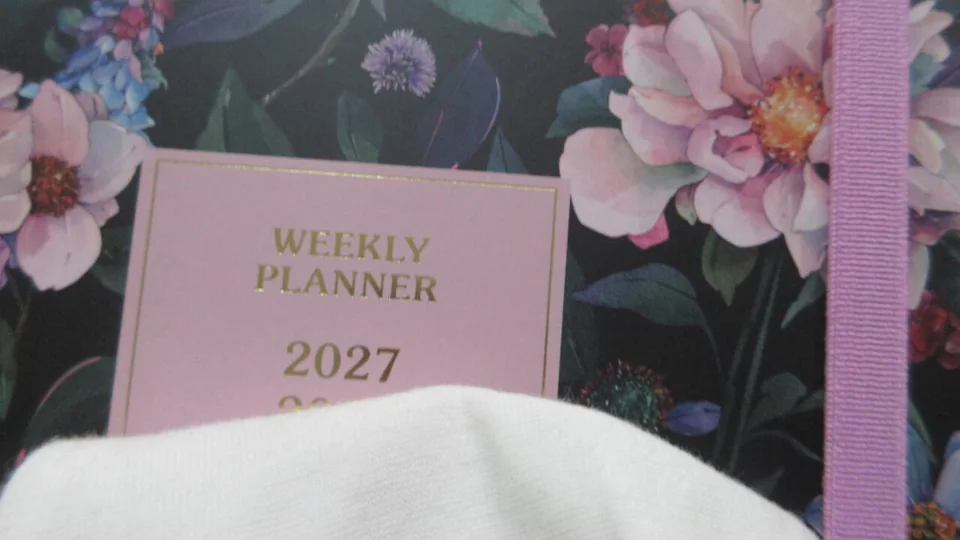
- 布:色移りがあればすぐに分かるよう、清潔な白い綿布を使います。
- アルコール:現場では75%エタノールが最も一般的です。ブランドによっては、より強い95〜99%のイソプロピルアルコールを指定します。結果が変わるため、種類と濃度を記録してください。
- 往復回数:湿らせた布で、しっかりと均一な手の力で印刷部分を20回往復してこすります。より厳しいプログラムでは50回、または一定の重りを使います。
- 合格:印刷が薄くならず、にじまず、落ちないこと、そして白い布に色が移らないこと。目に見える色あせや布への色移りは重欠点です。
湿った布とから拭きによる摩擦。アルコールに触れることのない製品では、水で湿らせた布でこするのが一般的な確認で、SSTIのレポートの多くにも「湿った布で印刷部分をこすり、にじみ、はがれ、色あせがないか確認する」と記載しています。清潔な布でのから拭きでは、乾いていない印刷が見つかります。測定値が必要なバイヤー向けには試験所の方法があります。ASTM D5264はサザーランド摩擦試験機で印刷物の耐摩耗性を試験し、ASTM D5402は溶剤での摩擦により塗膜の耐溶剤性を評価します。これらは工場の現場では行いません。
試験3:枚数と印刷品質
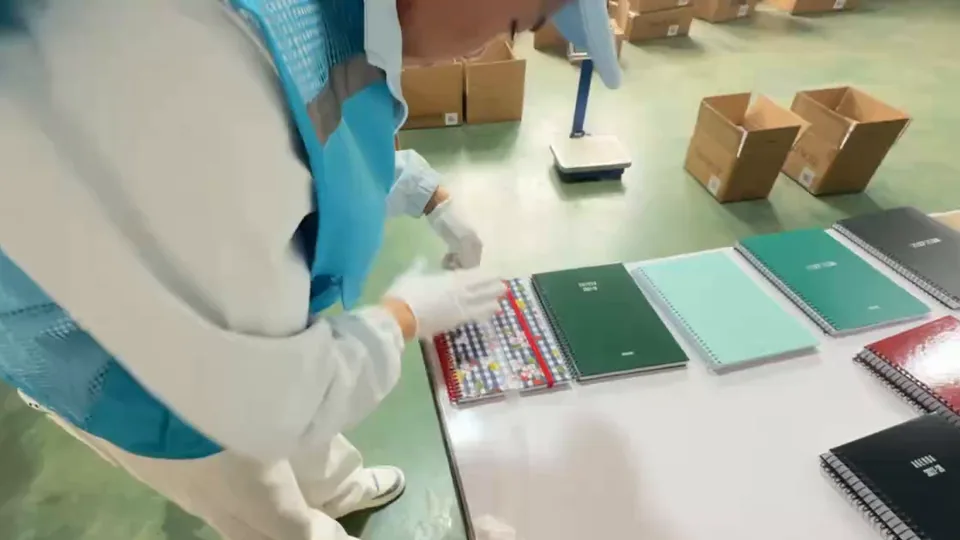
80枚と表示して販売するノートには、80枚が入っていなければなりません。2枚の不足は外からは見えませんが、大口の注文では金額として無視できない差になり、枚数を数える小売業者からのクレームにもつながります。検査員はサンプルのノートの枚数を数え、同時に中面の印刷も確認します。
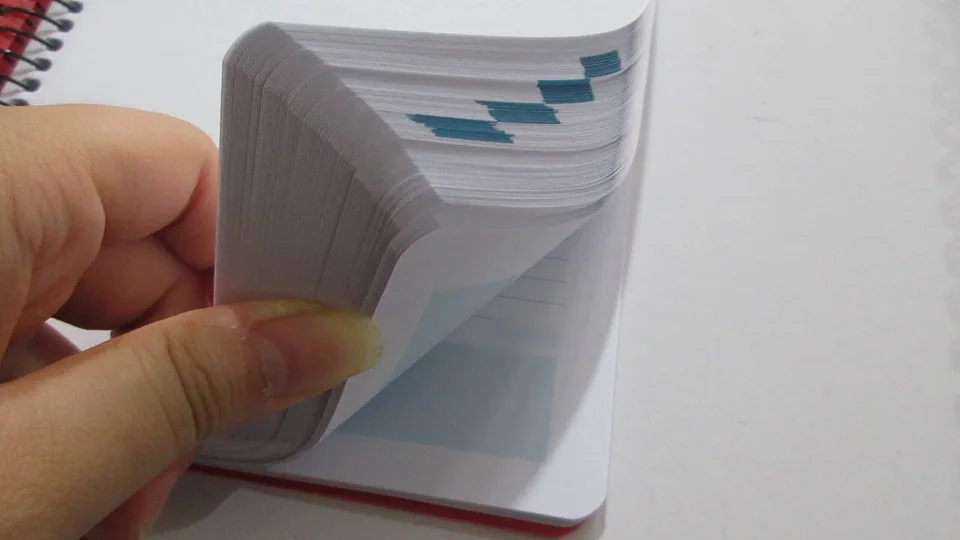
- ページ数ではなく枚数を数える。80枚は160ページです。仕様書と検査員が同じ単位を使っていることを確認してください。
- 重量で照合する。抜き取ったノートを1冊ずつ、枚数を数えた基準品と比べて計量すれば、大きなサンプルの中から枚数が不足している個体をすばやく見つけられます。
- 中面の印刷:罫線がまっすぐで縁と平行であること、ページの抜けや重複がないこと、汚れ、インクの裏移り、白紙ページがないこと。
- 製本:スパイラルの端が閉じていて引っかからないこと、ミシン目がきれいに切れること、糊付けの背がノートを平らに開いても持ちこたえること。
- 表紙の印刷:承認サンプルとの色の比較、見当(各色の位置が合っていること)、小さな文字の鮮明さ、バーコードが読み取れること。
- 合格:仕様どおりの枚数で、取り決めがない限り許容差はなし。枚数不足は重欠点です。
印刷の試験の抜き取り数
汚れ、見当ずれ、色などの目視でわかる印刷の欠点は、通常の外観・仕上がりのサンプルで数えます。通常は通常検査水準IIです。テープ試験と摩擦試験は個体に跡を付けたり傷めたりし、時間もかかるため、特別検査水準(一般的にはS-3またはS-4)で抜き取った、より少ないサンプルで行います。4,000個を対象としたSSTIのあるレポートでは、テープ試験と摩擦試験をそれぞれ水準S-4で32個に行い、AQLは0 / 0.65 / 1.5としました。これは致命欠点0、重欠点0、軽欠点1までを許容する設定です。枚数確認は同じ少ないサンプルで行い、残りは計量で確認することがよくあります。特別検査水準とAQLの仕組みはANSI/ASQ Z1.4とISO 2859-1の記事で説明しています。
印刷の欠点の分類
| 区分 | 例 |
|---|---|
| 致命欠点 | 安全上の警告表示、対象年齢表示、法定表示の欠落または誤り。誤った製品や誤った言語版の印刷 |
| 重欠点 | テープ試験でインクが浮く。摩擦試験で印刷が薄くなる、または色移りする。ロゴや文字の誤印刷または判読不能。承認サンプルと明らかに異なる色。バーコードが読み取れない。枚数不足 |
| 軽欠点 | 腕を伸ばした距離からは見えない小さな点や汚れ。わずかな見当ずれ。目立たない面の軽いこすれ跡。断裁縁だけの点状のはがれ |
製品に合わせた欠点リストの作り方は致命欠点・重欠点・軽欠点で説明しています。
チェックリストに書く
印刷の試験をめぐる対立の多くは、結果ではなく方法をめぐるものです。工場は「試験した」と言い、検査員はより粘着力の強いテープを使った、というように。検品の前に次の点を取り決めてください。
- テープ:ブランドと種類、幅、貼付後の待ち時間、はがす角度、1個あたりの試験箇所数
- クロスカット(必要な場合):規格、切り込みの間隔、合格とする最低等級
- 摩擦試験:水、エタノール、イソプロピルアルコールのいずれかとその濃度、布、往復回数、押す力
- 枚数またはページ数と許容差。計量を使う場合は基準重量
- 色の基準:承認サンプル、Pantoneの番号、またはゴールデンサンプル
- 試験と目視の欠点それぞれの検査水準とAQL
- レポートに各試験の写真または短い動画を含めること
これらの書き方は検品チェックリストの作り方で、他の製品の試験は検品時の現場試験で説明しています。
ケースマーク、バーコード、ラベルには別の確認項目があります。梱包・ラベル・ケースマークの検品をご覧ください。
現場試験では代わりにならないこと
テープ試験と摩擦試験で分かるのは、検品当日に印刷が密着していて耐久性があるかどうかです。インクに何が含まれているかは分かりません。子ども用製品の重金属、食品接触品でのインクの移行、カリフォルニア州プロポジション65などの規則に基づく化学物質の規制値には、工場から送ったサンプルでの試験所の試験が必要です。Prop 65とRoHS:検品と試験所の試験の違いとキッチン用品と食品接触品の検品をご覧ください。
出典
- ASTM D3359-23 — テープ試験による密着性評価の標準試験方法
- ISO 2409:2020 — 塗料およびワニス、クロスカット試験
- ASTM F2252/F2252M — テープを使った軟包装材へのインクまたは塗膜の密着性評価のプラクティス
- ASTM D5264 — サザーランド摩擦試験機による印刷物の耐摩耗性
- ASTM D5402 — 溶剤摩擦による有機塗膜の耐溶剤性評価
規格は改訂されます。契約書に記載する前に最新版を確認してください。