AQL規格
ANSI/ASQ Z1.4とISO 2859-1:何が同じで、何が違い、発注書に何を書くべきか
米国のバイヤーは発注書に「ANSI/ASQ Z1.4」と書くことが多く、欧州やアジアのバイヤーは「ISO 2859-1」と書くことが多いです。中国の工場はどちらにも対応しており、SSTIのレポートにもクライアントが指定した規格を記載しています。では、どちらが正しいのでしょうか。また、どちらを選ぶかで検品の結果は変わるのでしょうか。通常の出荷前検品であれば、答えは簡単です。数字は同じです。このガイドでは、その理由、2つの規格が実際に異なる点、ISO 2859-1の新しい2026年版で変わった点、そしてレポートの抜き取りの項目の読み方を、SSTIの実際のレポートのページを使って説明します。
- Z1.4とISO 2859-1の成り立ちと、まったく同じ部分
- 実際の違い:切替えルール、ゆるい検査、2026年版
- SSTIのレポートを使った3つの例(軽欠点で不合格になったロットを含む)
- 表の中の「矢印」と、AQLが保証しないこと
- 発注書にそのまま使える抜き取りの条項
同じ系譜から生まれた規格
どちらの規格も、同じ文書から派生しています。米軍規格MIL-STD-105で、その最終版である105Eは1995年に廃止されました。ANSI/ASQ Z1.4はその米国の民間版で、現行版はZ1.4-2003(2018年に再確認)です。ISO 2859-1は国際版です。25年以上にわたり、使われてきたのはISO 2859-1:1999と2011年の追補でした。2026年1月、ISOは第3版となるISO 2859-1:2026を発行し、この2つを置き換えました。ASQは新しいISO版を踏まえてZ1.4を改訂する意向を示しており、Z1.4も変わる可能性があります。
どちらも計数値検査の規格です。1個ずつを適合か不適合かで判定し、欠点の数を数えます。特性を測定し、測定値の平均とばらつきでロットを判定する場合は、別の系統の規格になります。米国ではANSI/ASQ Z1.9、国際的にはISO 3951-1です。
同じ部分
バイヤーが日常的に行う検品にとって重要な部分は、2つの規格で同じです。
- 検査水準。3つの通常検査水準(I、II、III)と、4つの特別検査水準(S-1〜S-4)があります。特に取り決めがない場合は水準IIが標準です。
- サンプル文字。ロットサイズと検査水準からAからRまでのサンプル文字が決まり、文字ごとに抜き取り数が決まっています。
- なみ検査の1回抜取方式。サンプル文字とAQLの組み合わせごとに、表が合格判定数(Ac)と不合格判定数(Re)を示します。見つかった欠点の数がAc以下であればその欠点区分は合格、Re以上であれば不合格です。
- AQLの系列。0.65、1.0、1.5、2.5、4.0、6.5といった同じ推奨値を使います。
| ロットサイズ(個) | 特別水準 S-4 | 水準I | 水準II | 水準III |
|---|---|---|---|---|
| 281 – 500 | 13 (E) | 20 (F) | 50 (H) | 80 (J) |
| 501 – 1,200 | 20 (F) | 32 (G) | 80 (J) | 125 (K) |
| 1,201 – 3,200 | 32 (G) | 50 (H) | 125 (K) | 200 (L) |
| 3,201 – 10,000 | 32 (G) | 80 (J) | 200 (L) | 315 (M) |
| 10,001 – 35,000 | 50 (H) | 125 (K) | 315 (M) | 500 (N) |
| 35,001 – 150,000 | 80 (J) | 200 (L) | 500 (N) | 800 (P) |
| 150,001 – 500,000 | 80 (J) | 315 (M) | 800 (P) | 1,250 (Q) |
なみ検査、1回抜取方式。表の矢印により、AQLによっては抜き取り数が1段上または下に移ることがあります。詳しくは後述します。
規格が実際に異なる点
違いがあるのは、1つのロットではなく、同じサプライヤーからの連続したロットを扱う部分です。
- 切替えルール。どちらの規格もなみ検査から始め、連続する5ロット以内で2ロットが不合格になるときつい検査に切り替え、きつい検査で5ロット連続して合格するとなみ検査に戻り、きつい検査のまま不合格が5ロットに達すると検査そのものを停止します。
- なみ検査からゆるい検査への移行。Z1.4は「限界数」を使います。直近10ロットがすべて合格し、それらに含まれる欠点の合計が表に示された限界を下回っていること、さらに生産が安定しており、責任者が承認していることが条件です。ISO 2859-1は1999年に、限界数を累積の「切替えスコア」に置き換えました。
- ゆるい検査の抜取方式。1999年版でISOはゆるい検査の抜取方式を改め、合格判定数と不合格判定数の間に差がないようにしました。Z1.4には今もこの差があり、その間に入ったロットについての規定があります。そのため、2つの表が実際に異なる答えを出すのはゆるい検査です。
- 分数の合格判定数。ISO 2859-1には、小さなサンプル向けに分数の合格判定数を使う任意の抜取方式があります。
- 2026年版。ISO 2859-1:2026は、切替えの仕組みにさらなる段階としてスキップロット検査を加え、検査特性曲線(OC曲線)をその計算方法を説明する附属書に移し、表を使いやすく改訂しました。また、「サプライヤー」が社内の部門であってもよいことを明確にしています。
単発の検品ではどちらでも同じ結果になる理由
切替えルールには履歴が必要です。つまり、同じサプライヤーからの連続したロットを、同じ抜取方式で検査した記録です。中国でのバイヤーの検品の多くは、そのようには行われていません。各注文はそれぞれ単独で、なみ検査により、発注書に記載された検査水準とAQLで検査されます。この場合、2つの規格は同じ抜き取り数と同じ合格・不合格判定数を示すため、出荷前検品が一方の規格では合格、もう一方では不合格になることはありません。
規格の選択が意味を持ち始めるのは、長期のプログラムです。1つの工場から年に多くのロットを出荷し、きつい検査やゆるい検査を使いたいバイヤーの場合です。これに当てはまる場合は、版を明記して1つの規格を指定し、切替えの履歴をどう記録するか、誰が切替えを決めるかを書面にしてください。そうしないと、工場と検品会社がそれぞれ別のルールを前提にしてしまうおそれがあります。単発の注文であれば、顧客または自社の品質マニュアルが使っている規格を指定すれば十分で、その点で議論に時間をかける必要はありません。
SSTIのクライアントポータルのオンライン予約フォームは、ISO 2859-1のなみ検査・1回抜取方式の表から抜き取り数と合格判定数を算出します。なみ検査の抜取方式は同じなので、発注書にZ1.4と書いているバイヤーにも同じ数字が出ます。
例1:軽欠点で不合格になった生産中検査
これはプラスチック製ウォーターボトルの生産中検査(DUPRO)の外観・仕上がりの項目です。注文数は45,252個で、訪問時点で完成していたのは27,000個でした。抜き取れるのは実際にある商品だけなので、ロットサイズは提示された数量、つまり27,000個です。
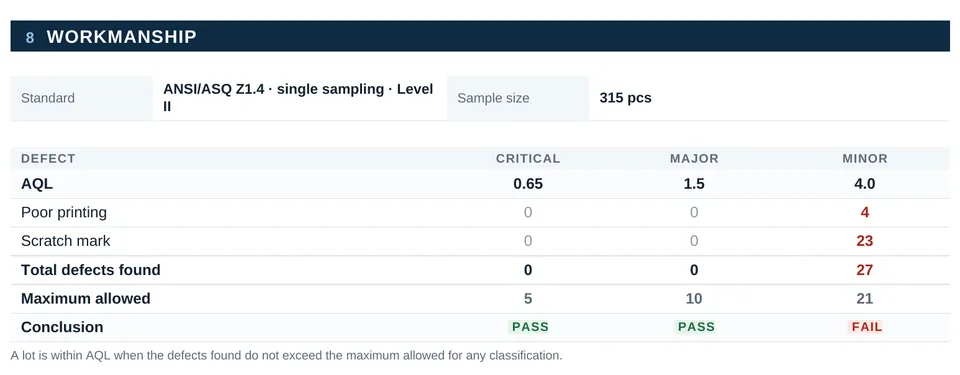
- 27,000個で水準IIの場合、サンプル文字はM、抜き取り数は315個です。
- クライアントは致命欠点にAQL 0.65、重欠点に1.5、軽欠点に4.0を選びました。サンプル文字Mの場合、表の合格判定数は5、10、21です。
- 検査員が見つけた致命欠点と重欠点はゼロでしたが、軽欠点は27個(印刷不良4個、傷23個)ありました。27は21を上回るため軽欠点区分は不合格となり、外観・仕上がりの結果も不合格になりました。
注目すべき点が2つあります。1つ目は、注文全体の45,252個がそろっていれば、サンプル文字はN、抜き取り数は500個となり、合格判定数も変わっていたことです。抜き取り数は発注書ではなくロットに従います。2つ目は、不合格の原因が傷という1種類の欠点だったことで、これはライン上での取り扱いの問題を直接示しています。生産中に見つかれば、工場は残りを生産する前に是正する時間を確保できます。その後の対応は検品で不合格になったときの対処法で説明しています。
例2:合格した再検品
2つ目の例は、竹製バスマット4,000枚の再検品で、すべて400カートンに梱包済みでした。
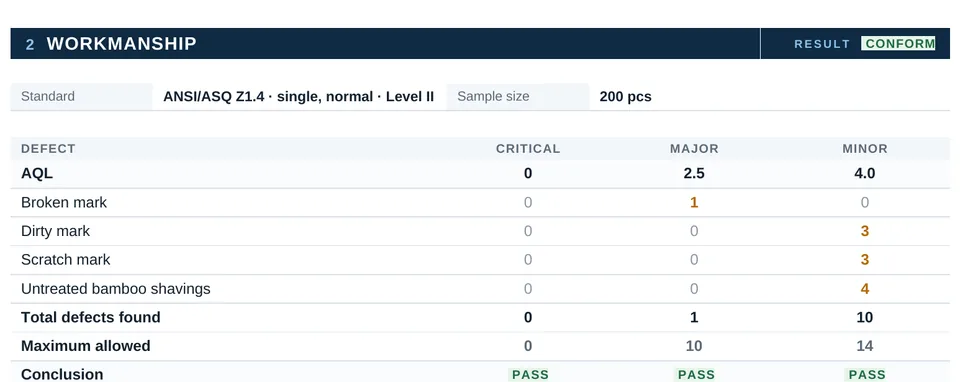
- 4,000個で水準IIの場合、サンプル文字はL、抜き取り数は200個です。
- AQL 2.5と4.0の場合、合格判定数は10と14です。
- 致命欠点は「0」に設定されていました。これは表にある値ではありません。抜き取り数にかかわらず、致命欠点が1つでもあればロットを不合格にするという、バイヤー側の慣行です。
- 結果は致命欠点0、重欠点1、軽欠点10でした。すべての区分が上限内のため、外観・仕上がりの結果は「適合」です。
外観・仕上がりで合格しても、レポートが完結したわけではありません。同じ検品では7項目が未解決のまま残り、その中には工場が拒否したカートン落下試験や、許容差を外れたマットの長さが含まれていました。抜き取りの結果は、サンプルで数えた欠点についてのものであり、それ以上のことは示しません。
例3:試験に使う特別検査水準
テープ試験、引張試験、バーコードのスキャンといった試験は目視確認より時間がかかり、製品を傷めるものもあります。そのため、特別検査水準で抜き取った、より少ないサンプルで行います。同じ再検品でも、ほとんどの試験に水準S-4を使いました。
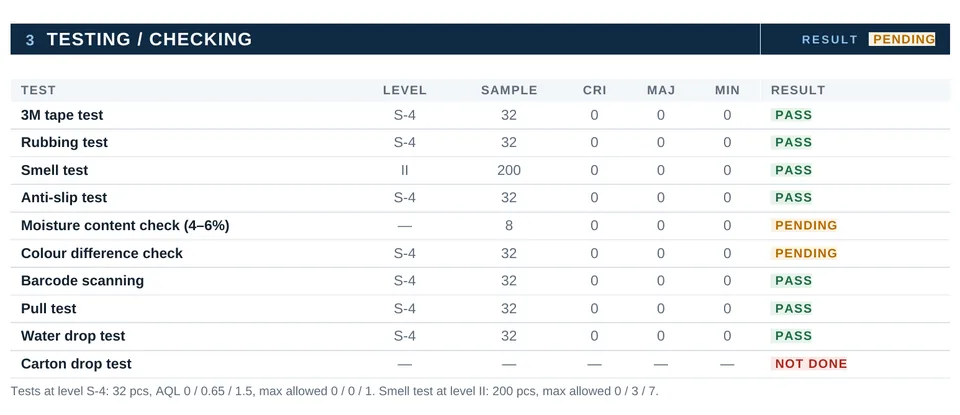
- 4,000個でS-4の場合、サンプル文字はG、抜き取り数は32個です。
- 試験のAQLは0、0.65、1.5で、許容される上限は0、0、1でした。
- においの確認は短時間で済み、製品を傷めないため、水準IIの200個のサンプル全体で行いました。
重欠点区分に注目してください。32個でAQL 0.65の場合、欠点は1つも許容されません。これは表の矢印によるもので、次に説明します。どの試験を依頼する価値があるかは検品時の現場試験で説明しています。
これらの項目がレポート全体のどこに位置するかは出荷前検品レポートの読み方で、生産中の訪問で確認する内容は中国での生産中検品で説明しています。
矢印:AQLによって抜き取り数が変わる場合
1回抜取方式の表では、すべてのマスに抜取方式があるわけではありません。ないマスには上または下を向いた矢印があり、最も近い抜取方式を指しています。その場合は、矢印の先の抜取方式の抜き取り数と合格判定数を使います。バイヤーがレポートを確認するとき、ここが最もよく混乱を招く点です。
| 抜き取り数(サンプル文字) | AQL 1.5 | AQL 2.5 | AQL 4.0 |
|---|---|---|---|
| 50 (H) | 2 / 3 | 3 / 4 | 5 / 6 |
| 80 (J) | 3 / 4 | 5 / 6 | 7 / 8 |
| 125 (K) | 5 / 6 | 7 / 8 | 10 / 11 |
| 200 (L) | 7 / 8 | 10 / 11 | 14 / 15 |
| 315 (M) | 10 / 11 | 14 / 15 | 21 / 22 |
| 500 (N) | 14 / 15 | 21 / 22 | ↑ 315を使用:21 / 22 |
| 800 (P) | 21 / 22 | ↑ 500を使用:21 / 22 | ↑ 315を使用:21 / 22 |
120,000個の注文を水準IIで検査する場合を考えます。サンプル文字はN、抜き取り数は500個です。AQL 2.5では合格判定数21、不合格判定数22になります。AQL 4.0のマスには上向きの矢印があり、サンプル文字Mを指しています。つまり軽欠点区分は315個で判定し、合格判定数はやはり21です。実務では、検査員は大きいほうのサンプルを抜き取り、どの個体をどの区分の判定に数えるかを記録します。SSTIの予約ページでは、矢印も反映したうえで、欠点区分ごとに抜き取り数と合格判定数を表示しているので、レポートと照らし合わせて確認できます。
したがって、レポートに抜き取り数500個、重欠点・軽欠点ともに「許容21」と記載されていても、必ずしも誤りではありません。ただし、どのルールが使われたかは把握しておくべきです。軽欠点も500個すべてで合格判定数21として判定する、より厳しい解釈を望む場合は、チェックリストにその旨を書いてください。
AQLが保証しないこと
AQLはacceptance quality limit(合格品質限界)の略です。どちらの規格も、ロットが連続して提出される場合に、なお許容できる最も悪い平均の不良率と定義しています。AQLは抜取方式の設定値です。目標ではなく、個々のロットについて何かを保証するものでもありません。
- AQL 2.5は、不良品が2.5%なら「許容できる」という意味ではありません。不良率がそれより高いロットが偶然合格することもあれば、低いロットが不合格になることもあります。
- Z1.4は、AQLがあるからといって、サプライヤーが不適合品を承知のうえで供給してよいことにはならないと明記しています。
- サンプルで見つかった不良品は、判定結果にかかわらず不良品です。交換または修理すべきであり、良いレポートにはその旨が書かれています。
欠点区分ごとに適切なAQLを選べるかどうかは、欠点をどう分類するかにかかっています。それについては致命欠点・重欠点・軽欠点のガイドで、双方のリスクについては輸入者向けAQLガイドで説明しています。
発注書に書くべきこと
どちらの規格を選ぶにしても、条項は解釈の余地を残さないものにすべきです。うまく機能している条項の例を挙げます。
品質検査は、ISO 2859-1:2026(またはANSI/ASQ Z1.4-2003 (R2018))に基づく計数値検査とし、1回抜取方式、なみ検査、通常検査水準IIとする。合格品質限界:致命欠点0(致命欠点は一切認めない)、重欠点2.5、軽欠点4.0。ロットは検査に提示された数量とする。出荷前検品を行うには、注文数の80%以上が完成し梱包済みでなければならない。添付のチェックリストに記載された試験は、別段の定めがない限り特別検査水準S-4で実施する。欠点は添付の欠点リストに従って分類する。いずれかの欠点区分で不合格となったロットは、バイヤーの書面による承認なしに出荷してはならない。サンプルで見つかった不良品は交換する。
検査水準とAQLは、製品とサプライヤーに合わせて調整してください。新しいサプライヤーや過去に不合格になった製品には水準IIIまたはより小さいAQLを、実績に問題のない単純なリピート注文には水準Iを使います。追加する価値のある条項は中国向け発注書の検品条項で紹介しています。AQL計算ツールでは、どんな数量でも抜き取り数と合格判定数を確認できます。
出典
- ISO — ISO 2859-1:2026、計数値検査の抜取検査手順 第1部(第3版、ISO 2859-1:1999およびAmd 1:2011を置き換え)
- Quality Magazine — ISO 2859-1の第3次改訂
- Quality Magazine — ANSI/ASQ Z1.4の略史
- ANSI webstore — ANSI/ASQ Z1.4-2003のプレビューページ(切替え手順、AQLの定義)
- ISO — ISO 3951-1、計量値検査の抜取検査手順
規格は改訂されます。表の値を使う前に、契約書に記載された版を確認してください。