Normas AQL
ANSI/ASQ Z1.4 frente a ISO 2859-1: qué es igual, qué cambia y qué escribir en su orden de compra
Los compradores estadounidenses suelen escribir «ANSI/ASQ Z1.4» en sus órdenes de compra. Los europeos y asiáticos suelen escribir «ISO 2859-1». Las fábricas en China trabajan con las dos, y nuestros propios informes indican la norma que pidió el cliente. Entonces, ¿cuál es la correcta, y cambia la elección el resultado de una inspección? Para una inspección previa al embarque normal, la respuesta corta es que las cifras son las mismas. Esta guía explica por qué, en qué se diferencian de verdad las dos normas, qué cambió la nueva edición 2026 de la ISO 2859-1 y cómo leer la sección de muestreo de un informe, con páginas de informes reales de SSTI.
- De dónde vienen la Z1.4 y la ISO 2859-1, y qué partes son idénticas
- Las diferencias reales: reglas de cambio, inspección reducida y la edición 2026
- Tres ejemplos prácticos de informes de SSTI, entre ellos un lote que falló por defectos menores
- Las «flechas» de las tablas y lo que el AQL no promete
- Una cláusula de muestreo que puede copiar en su orden de compra
Un mismo árbol genealógico
Las dos normas descienden del mismo documento: la norma militar estadounidense MIL-STD-105, cuya última versión, la 105E, se anuló en 1995. La ANSI/ASQ Z1.4 es la versión civil estadounidense; su edición vigente es la Z1.4-2003, reafirmada en 2018. La ISO 2859-1 es la versión internacional. Durante más de veinticinco años, la edición en uso fue la ISO 2859-1:1999 con una modificación de 2011. En enero de 2026, ISO publicó una tercera edición, la ISO 2859-1:2026, que sustituye a ambas. ASQ ha anunciado su intención de revisar la Z1.4 a la luz de la nueva edición ISO, de modo que la Z1.4 también podría cambiar.
Ambas son normas de inspección por atributos: cada pieza se juzga conforme o no conforme, y se cuentan los defectos. Si usted mide una característica y juzga el lote por la media y la dispersión de las lecturas, está en otra familia: la ANSI/ASQ Z1.9 en Estados Unidos y la ISO 3951-1 a nivel internacional.
Qué es igual
En las inspecciones habituales del comprador, las partes que importan son iguales en las dos normas:
- Niveles de inspección. Tres niveles generales (I, II y III) y cuatro niveles especiales (S-1 a S-4). El nivel II es el que se aplica por defecto cuando no se acuerda otro.
- Letras código del tamaño de muestra. El tamaño del lote y el nivel de inspección dan una letra código, de la A a la R, y cada letra tiene un tamaño de muestra fijo.
- Planes de muestreo simple normal. Para cada letra código y AQL, la tabla da un número de aceptación (Ac) y un número de rechazo (Re). Si el número de defectos encontrados es igual o inferior a Ac, esa clase de defecto se acepta; si es igual o superior a Re, no.
- La serie de AQL. Los mismos valores preferentes: 0,65; 1,0; 1,5; 2,5; 4,0; 6,5, etc.
| Tamaño del lote (piezas) | Especial S-4 | Nivel I | Nivel II | Nivel III |
|---|---|---|---|---|
| 281 – 500 | 13 (E) | 20 (F) | 50 (H) | 80 (J) |
| 501 – 1.200 | 20 (F) | 32 (G) | 80 (J) | 125 (K) |
| 1.201 – 3.200 | 32 (G) | 50 (H) | 125 (K) | 200 (L) |
| 3.201 – 10.000 | 32 (G) | 80 (J) | 200 (L) | 315 (M) |
| 10.001 – 35.000 | 50 (H) | 125 (K) | 315 (M) | 500 (N) |
| 35.001 – 150.000 | 80 (J) | 200 (L) | 500 (N) | 800 (P) |
| 150.001 – 500.000 | 80 (J) | 315 (M) | 800 (P) | 1.250 (Q) |
Inspección normal, muestreo simple. El tamaño de muestra para un AQL concreto puede subir o bajar una fila por las flechas de la tabla; véase más abajo.
En qué se diferencian realmente las normas
Las diferencias están en las partes de las normas que tratan de una serie continua de lotes del mismo proveedor, no de un lote aislado:
- Reglas de cambio. Las dos normas empiezan con inspección normal, pasan a inspección rigurosa cuando no se aceptan 2 lotes dentro de una serie de 5 consecutivos o menos, vuelven a la normal cuando se aceptan 5 lotes consecutivos en rigurosa y suspenden la inspección por completo si 5 lotes no se aceptan mientras se está en rigurosa.
- El paso de inspección normal a reducida. La Z1.4 usa «números límite»: los últimos 10 lotes deben haberse aceptado y el total de defectos encontrados en ellos debe estar por debajo de un límite fijado en una tabla, además de una producción estable y la aprobación de la autoridad responsable. La ISO 2859-1 sustituyó en 1999 los números límite por una «puntuación de cambio» acumulada.
- Planes de inspección reducida. En la edición de 1999, ISO modificó los planes reducidos para que no haya hueco entre el número de aceptación y el de rechazo. La Z1.4 mantiene ese hueco, con una regla para los lotes que caen en él. La inspección reducida es, por tanto, donde las dos tablas dan de verdad respuestas distintas.
- Números de aceptación fraccionarios. La ISO 2859-1 ofrece planes opcionales con números de aceptación fraccionarios para muestras pequeñas.
- La edición 2026. La ISO 2859-1:2026 añade la inspección con salto de lotes como un paso más del sistema de cambio, traslada las curvas características de operación a un anexo que explica cómo calcularlas y revisa las tablas para facilitar su uso. También deja claro que un «proveedor» puede ser un departamento interno.
Por qué una inspección puntual da el mismo resultado con ambas
Las reglas de cambio necesitan un historial: un registro de lotes consecutivos del mismo proveedor, inspeccionados con el mismo plan. La mayoría de las inspecciones que encargan los compradores en China no funcionan así. Cada pedido se inspecciona por separado, con inspección normal, al nivel y AQL indicados en la orden de compra. En esa situación, las dos normas dan el mismo tamaño de muestra y los mismos números de aceptación y rechazo, de modo que una inspección previa al embarque no puede aprobar con una y suspender con la otra.
La elección empieza a importar en programas de larga duración, en los que un comprador envía muchos lotes al año desde una misma fábrica y quiere usar la inspección rigurosa o la reducida. Si es su caso, cite una sola norma, con su edición, y deje por escrito cómo se registra el historial de cambio y quién decide un cambio. De lo contrario, la fábrica y la empresa de inspección pueden suponer cada una una regla distinta. Para un pedido puntual, indique la norma que use su cliente o su manual de calidad, y no pierda tiempo discutiéndolo.
El formulario de reserva online del portal de clientes de SSTI calcula los tamaños de muestra y los números de aceptación a partir de las tablas de la ISO 2859-1 para muestreo simple normal. Como los planes normales son iguales, un comprador que escribe Z1.4 en la orden de compra obtiene las mismas cifras.
Ejemplo 1: una inspección en producción que falló por defectos menores
Esta es la sección de confección de una inspección durante la producción (DUPRO) de botellas de agua de plástico. El pedido era de 45.252 piezas; en el momento de la visita había 27.000 terminadas. Solo se puede muestrear la mercancía que existe, así que el tamaño del lote es la cantidad presentada: 27.000 piezas.
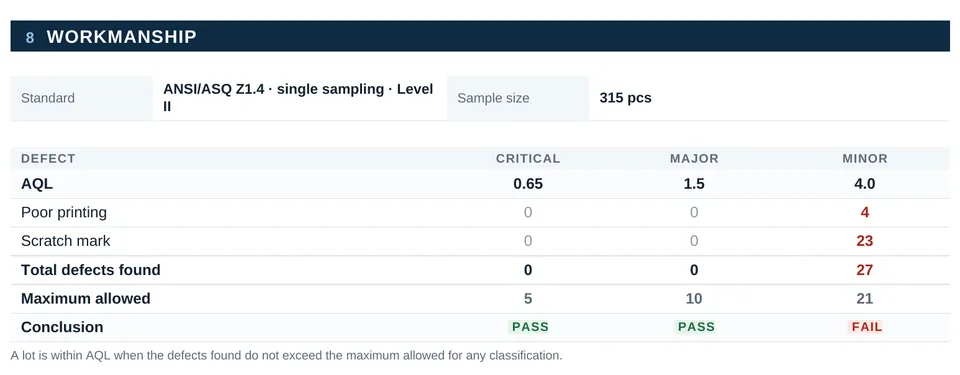
- 27.000 piezas al nivel II dan la letra código M: una muestra de 315 piezas.
- El cliente eligió AQL 0,65 para defectos críticos, 1,5 para mayores y 4,0 para menores. Para la letra código M, la tabla da números de aceptación de 5, 10 y 21.
- El inspector no encontró defectos críticos ni mayores, pero sí 27 menores (4 fallos de impresión y 23 arañazos). Como 27 supera 21, la clase de menores no se superó y, con ella, tampoco el resultado de confección.
Hay dos detalles que conviene observar. Primero, si hubiera estado disponible el pedido completo de 45.252 piezas, la letra código habría sido N y la muestra de 500 piezas, con otros números de aceptación. La muestra sigue al lote, no a la orden de compra. Segundo, el fallo se debió a un solo tipo de defecto, los arañazos, lo que apunta directamente a un problema de manipulación en la línea. Detectarlo durante la producción da a la fábrica tiempo para corregirlo antes de fabricar el resto. Qué hacer a continuación se explica en qué hacer cuando una inspección no se supera.
Ejemplo 2: una reinspección que se superó
El segundo ejemplo es una reinspección de 4.000 alfombrillas de baño de bambú, todas embaladas en 400 cajas.
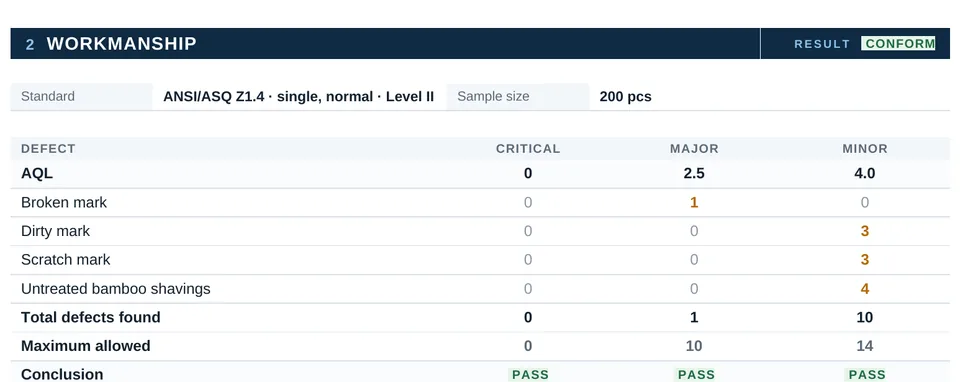
- 4.000 piezas al nivel II dan la letra código L: 200 piezas.
- Con AQL 2,5 y 4,0, los números de aceptación son 10 y 14.
- Para los defectos críticos se fijó «0». No es un valor de las tablas. Es una convención de los compradores que significa que un solo defecto crítico hace fallar el lote, sea cual sea el tamaño de muestra.
- Se encontraron 0 críticos, 1 mayor y 10 menores. Todas las clases están dentro de su límite, así que el resultado de confección es «conforme».
Superar la confección no cerró el informe. La misma inspección dejó siete puntos abiertos, entre ellos una prueba de caída de cajas que la fábrica rechazó y una longitud de alfombrilla fuera de tolerancia. Un resultado de muestreo cubre los defectos contados en la muestra, nada más.
Ejemplo 3: niveles especiales para las pruebas
Pruebas como la de adherencia con cinta, la de tracción o el escaneo de códigos de barras llevan más tiempo que una revisión visual, y algunas dañan la pieza. Por eso se hacen sobre una muestra más pequeña, tomada con un nivel especial de inspección. En la misma reinspección, la mayoría de las pruebas usaron el nivel S-4.
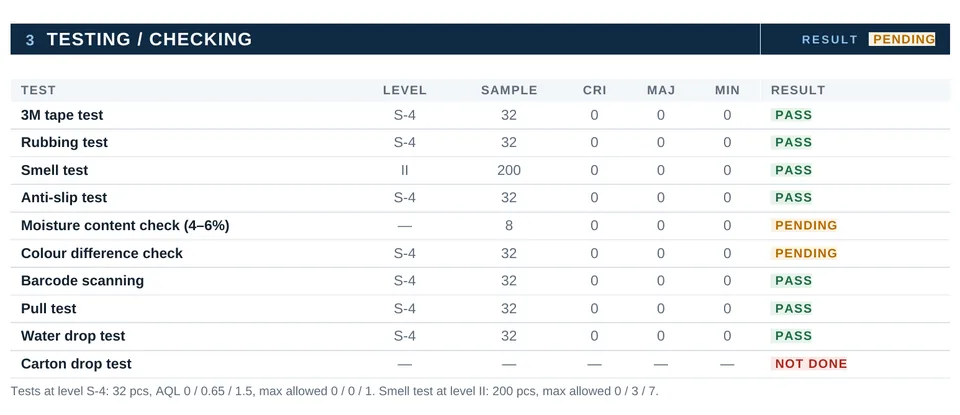
- 4.000 piezas al nivel S-4 dan la letra código G: 32 piezas.
- Los AQL de las pruebas eran 0; 0,65 y 1,5, por lo que el máximo admitido era 0, 0 y 1.
- La prueba de olor, que es rápida y no daña el producto, se hizo sobre la muestra completa del nivel II, de 200 piezas.
Fíjese en la clase de mayores: AQL 0,65 sobre 32 piezas no admite ningún defecto. Es el efecto de una flecha de la tabla, que se explica a continuación. Qué pruebas merece la pena pedir se explica en pruebas en planta durante la inspección.
Cómo encajan estas secciones en un informe completo se explica en cómo leer un informe de inspección previa al embarque, y qué cubre una visita durante la producción, en la inspección durante la producción en China.
Las flechas: cuando el tamaño de muestra cambia con el AQL
La tabla de muestreo simple no tiene un plan en cada casilla. Donde no lo hay, una flecha apunta hacia arriba o hacia abajo al plan más cercano, y se usan el tamaño de muestra y el número de aceptación de ese plan. Es la causa de confusión más habitual cuando los compradores revisan un informe.
| Tamaño de muestra (letra código) | AQL 1,5 | AQL 2,5 | AQL 4,0 |
|---|---|---|---|
| 50 (H) | 2 / 3 | 3 / 4 | 5 / 6 |
| 80 (J) | 3 / 4 | 5 / 6 | 7 / 8 |
| 125 (K) | 5 / 6 | 7 / 8 | 10 / 11 |
| 200 (L) | 7 / 8 | 10 / 11 | 14 / 15 |
| 315 (M) | 10 / 11 | 14 / 15 | 21 / 22 |
| 500 (N) | 14 / 15 | 21 / 22 | ↑ usar 315: 21 / 22 |
| 800 (P) | 21 / 22 | ↑ usar 500: 21 / 22 | ↑ usar 315: 21 / 22 |
Tomemos un pedido de 120.000 piezas al nivel II. La letra código es N, 500 piezas. Para AQL 2,5, eso da aceptación 21 y rechazo 22. Para AQL 4,0, la casilla tiene una flecha que apunta hacia arriba, a la letra código M: la clase de menores se juzga sobre 315 piezas, de nuevo con aceptación 21. En la práctica, el inspector toma la muestra mayor y anota qué piezas cuentan para cada clase. En la página de reserva de SSTI, cada clase de defecto aparece con su propio tamaño de muestra y número de aceptación, flechas incluidas, para que pueda contrastar el informe con esas cifras.
Por tanto, un informe que muestra 500 piezas y «21 admitidos» tanto para defectos mayores como para menores no es necesariamente erróneo, pero usted debe saber qué regla se aplicó. Si prefiere la lectura más estricta, juzgar los defectos menores sobre las 500 piezas con aceptación 21, indíquelo en su lista de comprobación.
Lo que el AQL no promete
AQL significa acceptance quality limit, límite de calidad de aceptación. Las dos normas lo definen como la peor tasa media de defectos que sigue siendo tolerable cuando se presenta una serie continua de lotes. Es un parámetro del sistema de muestreo. No es un objetivo, ni una promesa sobre un lote concreto:
- AQL 2,5 no significa que un 2,5 % de mercancía defectuosa sea «aceptable». Un lote con una tasa de defectos más alta puede aprobar por azar, y uno con una tasa más baja puede suspender.
- La Z1.4 establece que el AQL no da al proveedor derecho a suministrar a sabiendas producto no conforme.
- Las piezas defectuosas encontradas en la muestra son defectuosas sea cual sea el resultado. Deben sustituirse o repararse, y un buen informe lo indica.
Elegir el AQL adecuado para cada clase de defecto depende de cómo clasifique usted los defectos. Nuestra guía sobre defectos críticos, mayores y menores lo trata, y la guía AQL para importadores explica el riesgo para ambas partes.
Qué escribir en su orden de compra
Elija la norma que elija, la cláusula no debe dejar nada a la interpretación. Una cláusula que hemos visto funcionar bien:
Inspección de calidad por atributos según la ISO 2859-1:2026 (o la ANSI/ASQ Z1.4-2003 (R2018)), muestreo simple, inspección normal, nivel general de inspección II. Límites de calidad de aceptación: críticos 0 (no se acepta ningún defecto crítico), mayores 2,5, menores 4,0. El lote es la cantidad presentada a inspección; para una inspección previa al embarque, al menos el 80 % del pedido debe estar terminado y embalado. Las pruebas indicadas en la lista de comprobación adjunta se realizan al nivel especial S-4, salvo que se indique otra cosa. Los defectos se clasifican según la lista de defectos adjunta. Un lote no aceptado en cualquiera de las clases de defecto no podrá enviarse sin la aprobación por escrito del comprador; las piezas defectuosas encontradas en la muestra se sustituyen.
Ajuste el nivel y los AQL al producto y al proveedor: nivel III o un AQL más bajo para un proveedor nuevo o un producto que ya ha fallado antes, nivel I para un pedido repetido sencillo con un historial limpio. Encontrará más cláusulas que conviene añadir en cláusulas de inspección para una orden de compra en China, y la calculadora AQL le da el tamaño de muestra y los números de aceptación para cualquier cantidad.
Fuentes
- ISO — ISO 2859-1:2026, Procedimientos de muestreo para la inspección por atributos, Parte 1 (tercera edición; sustituye a la ISO 2859-1:1999 y a la Amd 1:2011)
- Quality Magazine — Third revision of ISO 2859-1 (tercera revisión de la ISO 2859-1)
- Quality Magazine — A brief history of ANSI/ASQ Z1.4 (breve historia de la ANSI/ASQ Z1.4)
- Tienda web de ANSI — Páginas de muestra de la ANSI/ASQ Z1.4-2003 (procedimientos de cambio, definición de AQL)
- ISO — ISO 3951-1, procedimientos de muestreo para la inspección por variables
Las normas cambian. Compruebe la edición indicada en su contrato antes de basarse en cualquier valor de las tablas.
Fije su plan de muestreo al reservar
Elija el nivel de inspección y el AQL de cada clase de defecto; el tamaño de muestra y los números de aceptación se calculan mientras escribe.
Reservar una inspección