Inspecciones en producción
Inspección durante la producción en China: lo que detectan los controles a mitad de pedido y la inspección final no
La mayoría de los compradores extranjeros contratan una sola inspección por pedido, al final. Para entonces, todas las decisiones que determinaron la calidad de la mercancía se tomaron semanas antes, y solo quedan tres opciones: aceptar, reprocesar o rechazar. Los controles en producción, un control de inicio de producción al empezar la tirada y una inspección durante la producción hacia un tercio o la mitad del pedido, existen porque esos son los dos momentos en que un problema todavía se corrige con poco coste.
- Qué verifica un control de inicio de producción (IPC) antes de que la tirada avance
- Qué confirma una inspección durante la producción (DUPRO) a mitad de pedido, y por qué los informes de avance de la fábrica rara vez coinciden con la planta
- Qué señales de confección y de embalaje anticipan un riesgo en todo el lote
- Una lista de comprobación DUPRO y una guía para valorar los hallazgos
- Cómo convertir los hallazgos en acciones correctivas que la fábrica aplique de verdad
Los dos momentos en que un pedido todavía se puede corregir
Una inspección previa al embarque comprueba un resultado: mercancía terminada y embalada que el comprador aprueba o retiene. Una inspección en producción comprueba un proceso mientras sigue en marcha. Esa diferencia decide cuánto vale un hallazgo.
Un defecto sistemático detectado cuando está hecho el 30 % del lote afecta al 30 % del lote. Ajustar un parámetro del proceso, cambiar un componente o corregir un error de embalaje en ese momento evita que el problema se repita en las unidades restantes. El mismo defecto encontrado en la inspección final ya está en todas las unidades, a coste de producción completo, y no hay forma de corregirlo sin reprocesar, seleccionar o rechazar.
Los dos controles en producción responden a preguntas distintas. El control de inicio de producción pregunta si la fábrica empezó bien. La inspección durante la producción pregunta si sigue haciéndolo bien y si la fecha de entrega es real. Ninguno sustituye al control final: cambian lo que el control final encuentra.
Control de inicio de producción: confirmar la puesta a punto antes de que avance la tirada
Un control de inicio de producción no es una inspección de calidad de producto terminado. Es una comprobación de puesta a punto y alineación que se hace cuando salen de la línea las primeras unidades y la fábrica ha confirmado que los materiales están disponibles.
La visita confirma varias cosas a la vez. Si las materias primas y los componentes en planta corresponden a la especificación: calidad del material, referencia de color y cualquier requisito de material relevante para el cumplimiento normativo. Si las primeras unidades terminadas coinciden con la muestra de preproducción aprobada en medidas, acabado, montaje y confección. Y si la fábrica trabaja con la versión correcta de la especificación.
Esto último ocurre más de lo que los compradores esperan. Las fábricas que llevan varios pedidos a la vez a veces siguen con una revisión anterior de la especificación, una muestra aprobada para otro mercado o un estándar de color que ya se cambió. Detectarlo el primer día de producción cuesta una fracción de lo que cuesta reprocesar un lote terminado. Por eso importa tanto la muestra aprobada; vea cómo preparar una lista de comprobación para saber cómo se relacionan la muestra de referencia y la lista.
La sustitución de materiales es el riesgo que cubre el IPC y que casi nada más cubrirá. Un componente de calidad inferior, con otra densidad de material, un acabado del mismo color pero químicamente distinto o una tornillería parecida pero no de la calidad especificada, normalmente no se ve en una inspección previa al embarque centrada en la confección y el aspecto. La mercancía puede superar el control final y llegar igualmente con una desviación de especificación que solo aparece con el uso, o que no supera un ensayo de cumplimiento en el mercado de destino.
Con la deriva de color y de acabado pasa lo mismo. Un color que se aparta del estándar aprobado se aparta igual en todo el lote. Si se detecta en la inspección final, el comprador tiene que elegir entre rechazar el pedido o aceptar mercancía que su propio cliente no aprobó. Si se detecta en el control inicial, es una petición de corrección con tiempo para verificarla.
Pregunte si la muestra de preproducción aprobada está físicamente en la planta y se usa como referencia. Su presencia, o su ausencia, es una de las observaciones individuales más reveladoras de un control de inicio de producción sobre la seriedad con que la fábrica sigue la especificación.
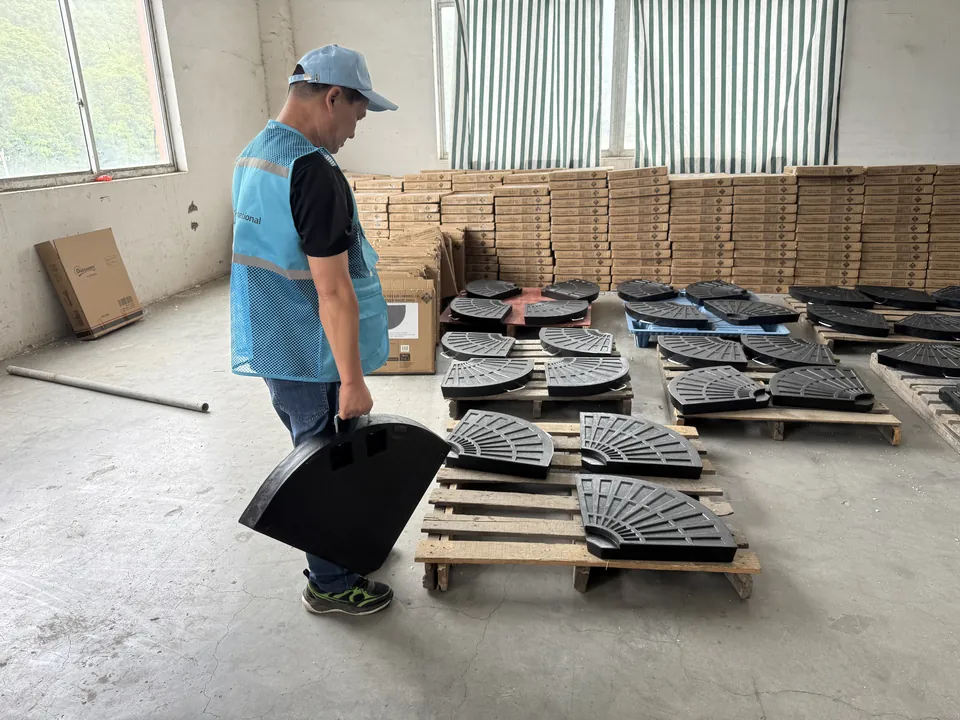
Lo que las primeras unidades y los materiales dicen del resto de la tirada
Además del producto, una visita temprana permite valorar la disciplina de producción, que anticipa cómo irá el 90 % restante del pedido.
Una fábrica con la muestra aprobada a la vista, operarios capaces de explicar los requisitos concretos del pedido de ese comprador y un control visible de recepción de materiales demuestra prácticas que suelen dar una producción constante. Una fábrica donde no se encuentra la muestra aprobada, los operarios desconocen los requisitos del comprador y los materiales no tienen documentación de trazabilidad muestra, el primer día, que el pedido necesita un seguimiento más estrecho durante todo el ciclo.
Ninguna de las dos observaciones aparece en un correo de estado de la fábrica. Las dos se ven en veinte minutos en planta.
Inspección durante la producción: verificar el avance frente a lo que informa la fábrica
Los informes de avance de las fábricas chinas suelen ir por delante del avance real. Un pedido puede figurar en plazo mientras la producción lleva varias semanas de retraso, por disponibilidad de materiales, por asignar personal a un cliente prioritario o por limitaciones de capacidad que nunca se comunicaron.
Normalmente no es una falsedad deliberada. A menudo refleja diferencias reales en lo que cada parte entiende por «terminado»: una fábrica puede contar como acabadas unidades que aún necesitan el montaje final, o describir el embalaje como preparado cuando los materiales se han pedido pero no han llegado.
Una inspección durante la producción verifica físicamente cuánto del pedido está realmente terminado en el momento de la visita, cuánto sigue en proceso, si los materiales necesarios para el resto están en planta y si el ritmo actual es compatible con la fecha de entrega acordada.
Si hay un desfase, el comprador tiene opciones que más tarde no existen: cambiar la reserva de la inspección, dar al transitario una nueva estimación o pedir a la dirección de la fábrica que priorice el pedido. Todas requieren aviso previo. La visita a mitad de producción es lo que lo da.
Una visita a mitad de producción que confirma un desfase de tres semanas entre el avance informado y el real da margen para cambiar las reservas de flete, avisar a los socios de la cadena de suministro o escalar con la fábrica. El mismo desfase descubierto en la inspección previa al embarque deja una única opción: retrasar.
Señales de confección que indican riesgo en todo el lote
El hallazgo más valioso de una inspección a mitad de producción no es un defecto. Es distinguir entre un defecto aislado y uno sistemático.
El inspector que revisa unidades terminadas a mitad de producción comprueba medidas, aspecto, montaje y los criterios funcionales específicos del producto que se puedan evaluar en mercancía semiacabada. Cuando aparecen defectos, la pregunta es si son puntuales, como una sola unidad con una marca superficial que probablemente no se repita, o un patrón en varias unidades que apunta a una causa de proceso o de material.
Cada señal sistemática tiene una vía de corrección mientras la producción continúa. Una desviación de medida constante sugiere desgaste del utillaje o un ajuste incorrecto. Los defectos superficiales constantes sugieren un problema de material o un paso del proceso que los operarios no hacen bien. Un error de montaje recurrente indica instrucciones de trabajo poco claras o poca supervisión en línea. Si alguno de ellos acaba contando como crítico, mayor o menor en la inspección final es otra cuestión, que se explica en cómo funciona la clasificación de defectos.
Las desviaciones que surgen poco a poco durante una tirada suelen pasar desapercibidas para un personal centrado en el rendimiento y no en el cumplimiento de la especificación. Comparar la producción a mitad de pedido directamente con la muestra aprobada es lo que las saca a la luz.
Embalaje y etiquetado, mientras aún se pueden corregir
El embalaje es una de las fuentes más habituales de errores de última hora en la producción de las fábricas chinas, y normalmente no se ve hasta la inspección final, salvo que una visita a mitad de producción lo compruebe expresamente.
Una inspección durante la producción comprueba si los materiales de embalaje necesarios están en planta y cumplen la especificación, si ya se ha empezado a embalar unidades terminadas y si el método es el acordado, si las etiquetas y marcas de envío están disponibles y verificadas frente a los requisitos, y si el plazo para embalar el resto de la cantidad es realista.
Para compradores con requisitos del mercado de destino, como etiquetado en un idioma concreto, marcas reglamentarias, formatos de código de barras o dimensiones de caja exigidas por una cadena minorista o un centro logístico, confirmarlos en las primeras unidades embaladas es mucho más barato que descubrir el error en varios miles. Qué debe cubrir un control del embalaje se detalla en inspección del embalaje, el etiquetado y las marcas de las cajas.
Si no se ha empezado a embalar cuando está terminado el 40–50 % del producto, el plazo del embalaje va justo, una situación asociada a más errores de embalaje. Indíquelo en la comunicación posterior para que la fábrica confirme la disponibilidad de materiales y la fecha de inicio antes de que sea el motivo de reprogramar la inspección previa al embarque.
Lista de comprobación para una inspección durante la producción
La tabla siguiente es un punto de partida para una visita DUPRO. Adáptela a su producto e inclúyala en la lista de comprobación del pedido, para que el inspector y la fábrica sepan qué se va a comprobar.
| Área | Qué comprueba el inspector | Qué recoge el informe |
|---|---|---|
| Estado de la producción | Cantidad terminada, en proceso y sin empezar, por fase, frente a lo informado por la fábrica | Recuentos por fase, fotos de cada fase |
| Materiales y componentes | Materiales y piezas en uso frente a la especificación y la muestra aprobada; certificados y números de lote cuando proceda | Fotos, referencias de documentos, cualquier sustitución detectada |
| Muestra aprobada | La muestra de referencia está en la línea y los operarios la usan | Foto de la muestra en la línea |
| Medidas | Medidas clave en unidades terminadas y semiacabadas | Valores medidos frente a la tolerancia |
| Aspecto y confección | Unidades comparadas con la muestra aprobada en las condiciones acordadas | Defectos por tipo y cantidad |
| Funcionamiento | Funciones que se pueden probar en esta fase | Resultado por unidad probada |
| Materiales de embalaje | Cajas, embalaje interior, etiquetas y arte final en planta y conformes; códigos de barras escaneados | Fotos y resultados del escaneo |
| Mercancía embalada | Método de embalaje, marcas de las cajas y cantidades en las unidades ya embaladas | Fotos y cualquier desviación |
| Plazo | Trabajo pendiente frente a la fecha de envío | Una fecha de finalización realista |
| Lugar de producción | El pedido se fabrica en la fábrica aprobada | Observaciones en planta |
Para comprobar el lugar de producción, nuestra guía sobre la subcontratación no autorizada enumera las señales de alerta. Para los materiales, el caso de sustitución de la calidad del acero muestra por qué los documentos importan tanto como el aspecto.
Los hallazgos solo sirven si llevan a la acción adecuada. La segunda tabla es una guía general de lo que suele significar un hallazgo y de lo que suele pasar después. La acción correcta para su pedido depende de su producto y de su contrato.
| Hallazgo | Causa probable | Paso siguiente habitual |
|---|---|---|
| La misma medida falla en muchas unidades | Desgaste del utillaje o ajuste de la máquina | Corregir el ajuste y volver a comprobar las primeras unidades fabricadas después |
| El mismo defecto superficial se repite | Un problema de material o un paso del proceso mal hecho | Encontrar la causa, reprocesar las unidades afectadas y confirmar la corrección en las siguientes |
| Defectos dispersos y sin relación | Confección y supervisión de línea | Controles en línea más estrictos por parte de la fábrica; vigilar de cerca en la inspección final |
| Material o componente incorrecto | Sustitución, a menudo para ahorrar coste o tiempo | Dejar de usarlo, pedir una explicación por escrito y decidir qué pasa con las unidades afectadas |
| Embalaje sin empezar hacia la mitad de la producción | Materiales de embalaje retrasados o no planificados | Pedir por escrito la fecha de llegada de los materiales y de inicio del embalaje |
| Avance muy por detrás del informe de la fábrica | Capacidad, otros pedidos o cómo se cuenta lo «terminado» | Pedir un calendario revisado por escrito y revisar la fecha de envío |
Convertir los hallazgos en acciones correctivas que la fábrica aplique
Un informe a mitad de producción vale lo que el comprador haga con él antes de que las condiciones afectadas queden fijadas en un envío terminado.
Si los hallazgos de confección son sistemáticos, emita una solicitud de acción correctiva con documentación fotográfica: el defecto, el estándar que incumple y la corrección necesaria, pidiendo confirmación antes de seguir produciendo. Una fábrica que recibe una petición concreta y documentada basada en la inspección está en una posición mucho más clara para responder que una que recibe una preocupación general por correo.
Ese es el mecanismo práctico detrás de la mayor parte del valor de una inspección en producción. Los hallazgos documentados en planta llevan la conversación de las impresiones generales a hechos verificables: una foto de una primera unidad junto a la muestra aprobada que muestra la desviación, un recuento concreto de unidades, una observación concreta de un representante independiente en planta. Las fábricas responden con más precisión a eso que a una preocupación a distancia, y las instrucciones correctivas que devuelven suelen ser más concretas.
Si se encuentran problemas de embalaje, envíe instrucciones revisadas por escrito y pida confirmación antes de que termine el embalaje de las unidades restantes. Si se confirma que el plazo está en riesgo, el comprador tiene una base documentada para una conversación constructiva sobre horas extra, cambios de fecha de envío o envío parcial de las unidades terminadas, una conversación que va mejor a mitad de producción que al final de la tirada, con la presión del envío.
Qué pedidos justifican cada control
No todos los pedidos necesitan los dos controles, y los compradores que los contratan por inercia gastan dinero sin reducir mucho el riesgo.
Un control de inicio de producción compensa cuando un desajuste temprano tiene un coste real después: un proveedor nuevo con el que aún no ha completado un pedido; un producto nuevo que se fabrica por primera vez, aunque sea en una fábrica conocida; especificaciones nuevas de embalaje, etiquetado o color, sobre todo si el cambio responde a un requisito de cumplimiento en un mercado nuevo; y pedidos de alto valor en los que reprocesar o rechazar tendría consecuencias económicas graves.
Una inspección durante la producción compensa cuando ver el pedido a mitad de ciclo cambiaría la respuesta del comprador: productos complejos con varias fases de montaje o pasos de fabricación relevantes para el cumplimiento; el primer volumen importante con una fábrica cuya disciplina de producción aún no conoce (vea cómo verificar un proveedor nuevo en China); pedidos posteriores a un resultado no conforme, en los que hay que confirmar que las medidas correctivas se aplican durante esta tirada y no solo al final; y plazos de entrega ajustados en los que un descubrimiento tardío no deja tiempo para corregir sin perder la fecha de envío.
Para un pedido repetido sencillo con un proveedor consolidado, una inspección previa al embarque suele ser la respuesta correcta y suficiente. La lógica de costes de estas decisiones, cómo se cobra la inspección por día-hombre y qué sube o baja un presupuesto, se explica en cuánto cuesta una inspección independiente en China.
Cómo cambian los controles en producción la inspección final
Estos controles no sustituyen a la inspección previa al embarque. Cambian lo que encuentra.
Un pedido cuya puesta a punto se verificó al principio y cuya confección y embalaje se revisaron a mitad de producción llega a la inspección final más controlado. Los problemas que de otro modo serían sorpresas ya se han detectado y, cuando ha sido posible, corregido. El control final puede hacer entonces lo que le corresponde, confirmar que la mercancía terminada cumple los requisitos y apoyar la decisión de embarque, en lugar de descubrir problemas de fondo por primera vez cuando ya no se puede hacer nada. Qué debe incluir ese informe final se explica en qué debe mostrar un informe de inspección previa al embarque.
Los hallazgos también se trasladan al alcance. Si la visita temprana señaló un problema de confección concreto, la lista de la inspección previa al embarque puede marcar ese punto para revisarlo con más atención. Si el embalaje no había empezado a mitad de producción, el control final sabe que debe mirar ahí primero. Y si el resultado final sigue siendo no conforme, las opciones se explican en qué hacer cuando una inspección no se supera.
Cómo organiza SSTI las visitas en producción se describe en la página de servicios, y cómo se encadenan a lo largo de un pedido, en la página del proceso.
Dos riesgos que las visitas en producción detectan especialmente bien se explican en nuestras guías sobre la pérdida de calidad en pedidos repetidos y la subcontratación no autorizada.
¿Quiere un control en producción para un pedido en curso?
SSTI puede verificar la puesta a punto y las primeras unidades al inicio de la tirada, o confirmar el avance, la confección y la preparación del embalaje a mitad de producción, en planta, con pruebas fotográficas y un informe estructurado en inglés.
Solicitar inspección