Prove di stampa
La stampa reggerà? Prove con nastro, sfregamento e conteggio delle pagine per i prodotti stampati
I difetti di stampa raramente si vedono a colpo d'occhio. Una copertina sembra perfetta in fabbrica e arriva con il logo che si sfalda sui bordi, l'inchiostro rimasto sullo scaffale o un quaderno con due fogli in meno. La maggior parte di questi problemi si può individuare in fabbrica in pochi minuti, con del nastro adesivo, un panno e un po' di alcol, se l'ispettore sa cosa provare e il buyer ha stabilito cosa si considera un esito positivo. Questa guida segue uno dei nostri ispettori nei tre controlli che eseguiamo sui quaderni stampati e spiega come impostare gli stessi controlli per imballaggi, cancelleria, etichette e altri articoli stampati.
- La prova con nastro per l'adesione dell'inchiostro, e la quadrettatura per i rivestimenti
- Le prove di sfregamento con alcol e con panno umido per la resistenza allo sfregamento
- Conteggio delle pagine e controlli della qualità di stampa
- Dimensioni del campione, classi di difetto e cosa scrivere nella vostra checklist
Le foto provengono da un'ispezione di quaderni stampati. Potete vedere le tre prove per intero, senza tagli, nel nostro video Will the Print Hold Up? 3 On-Site Tests for Printed Notebooks.
Perché la stampa cede dopo la spedizione
Un inchiostro che si solleva o si cancella con lo sfregamento è quasi sempre un problema di processo, non di sfortuna. Le cause abituali:
- Inchiostro non completamente asciutto o polimerizzato. Copertine impilate e imballate troppo presto dopo la stampa, oppure inchiostri UV e vernici polimerizzati in modo insufficiente per tenere alta la velocità della linea.
- Inchiostro non adatto alla superficie. Plastiche come PP e PE richiedono un trattamento superficiale prima della stampa; la carta laminata o patinata richiede un inchiostro compatibile. Senza, la stampa resta appoggiata in superficie invece di aderire.
- Problemi di verniciatura o laminazione. Uno strato protettivo mancante, troppo sottile o non aderente lascia la stampa esposta all'attrito.
- Stampa a caldo con lamina ed effetti localizzati applicati con calore o pressione insufficienti.
- Stoccaggio e trasporto. Umidità, calore e cartoni che sfregano tra loro in un container completano ciò che la fabbrica ha iniziato.
Nessuno di questi problemi si vede con un controllo visivo su un prodotto appena fatto. Emergono quando la stampa viene sollecitata, ed è proprio ciò che fanno le prove seguenti.
Prova 1: prova con nastro per l'adesione dell'inchiostro
La prova con nastro risponde a una sola domanda: l'inchiostro è legato alla superficie o vi è solo appoggiato? L'ispettore preme con decisione una striscia di nastro adesivo sensibile alla pressione sull'area stampata, attende brevemente, poi la strappa con un solo movimento rapido e osserva sia il nastro sia la stampa.
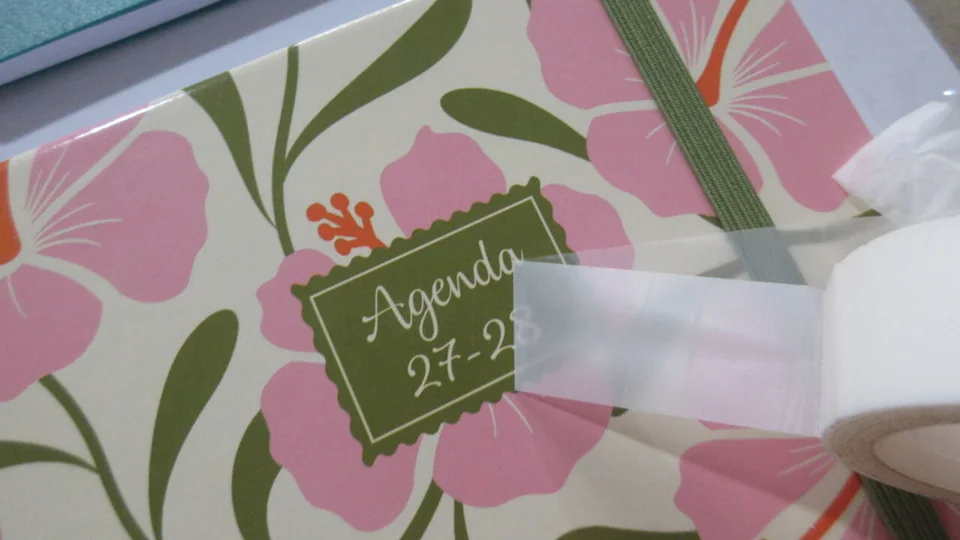
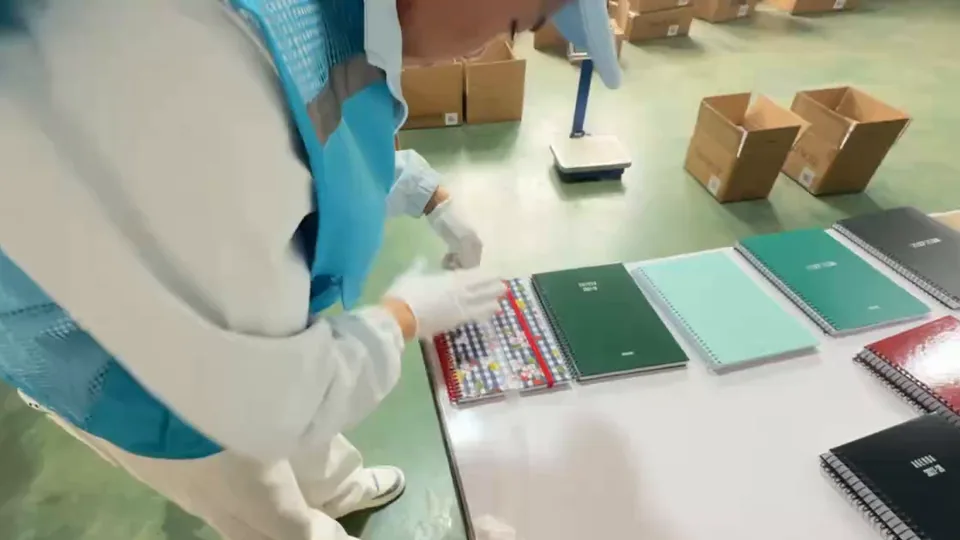
Come la eseguiamo quando il buyer non ha un proprio metodo:
- Nastro: nastro trasparente sensibile alla pressione largo circa 25 mm, come il 3M 610 o un equivalente. La ASTM F2252, la pratica per l'adesione dell'inchiostro sugli imballaggi flessibili, osserva che il 3M 610 è di uso comune; il nastro stesso viene concordato tra buyer e fornitore. Il nastro da ufficio varia troppo per poter confrontare i risultati.
- Dove: sulle aree a tinta piena, sul testo piccolo e sul bordo della stampa, dove l'adesione cede per prima. Sui prodotti con più tecniche di stampa (offset, serigrafia, lamina a caldo, vernice UV) si prova ciascuna.
- Come: premere il nastro con un polpastrello o una gomma finché non resta aria, attendere da 60 a 90 secondi circa, poi strapparlo ripiegandolo su sé stesso a circa 180° con un unico movimento rapido e uniforme.
- Ripetere: su un secondo punto dello stesso pezzo. Un solo strappo pulito può essere fortuna.
- Esito positivo: nessuna traccia di inchiostro o di rivestimento sul nastro e nessuna zona sollevata sulla stampa. Puntini isolati solo su un bordo di taglio vengono di solito registrati come difetto minore; qualsiasi perdita su testo, logo o area a tinta piena è un difetto maggiore.
Prova di quadrettatura per i rivestimenti. Su superfici rigide verniciate o rivestite, come metallo, plastica rigida o vetro, un semplice strappo del nastro è spesso troppo facile da superare. La versione più severa incide prima un reticolo nel rivestimento con un coltello a più lame, poi applica e strappa il nastro e classifica la quantità di rivestimento asportata. I due metodi comuni sono la ASTM D3359 (metodo B, la quadrettatura, per rivestimenti fino a 125 µm; metodo A, un taglio a X, per rivestimenti più spessi) e la ISO 2409, che fissa la spaziatura dei tagli in base allo spessore del rivestimento e al supporto: 1 mm, 2 mm o 3 mm.
| Area asportata | ASTM D3359 | ISO 2409 |
|---|---|---|
| Nessuna; bordi dei tagli lisci | 5B | 0 |
| Meno del 5% | 4B | 1 |
| 5% – 15% | 3B | 2 |
| 15% – 35% | 2B | 3 |
| 35% – 65% | 1B | 4 |
| Più del 65% | 0B | 5 |
Molti buyer richiedono 4B o migliore (classe ISO 0 o 1) sui prodotti di consumo. Qualunque cosa scegliate, scrivete la classe nella vostra checklist: una «buona adesione» non si può giudicare in fabbrica.
Prova 2: sfregamento con alcol per la resistenza allo sfregamento
La copertina di un quaderno viene maneggiata ogni giorno; gli imballaggi vengono puliti, scansionati e impilati; i prodotti per la casa vengono puliti con spray che contengono alcol. La prova di sfregamento con alcol simula tutto questo in meno di un minuto.
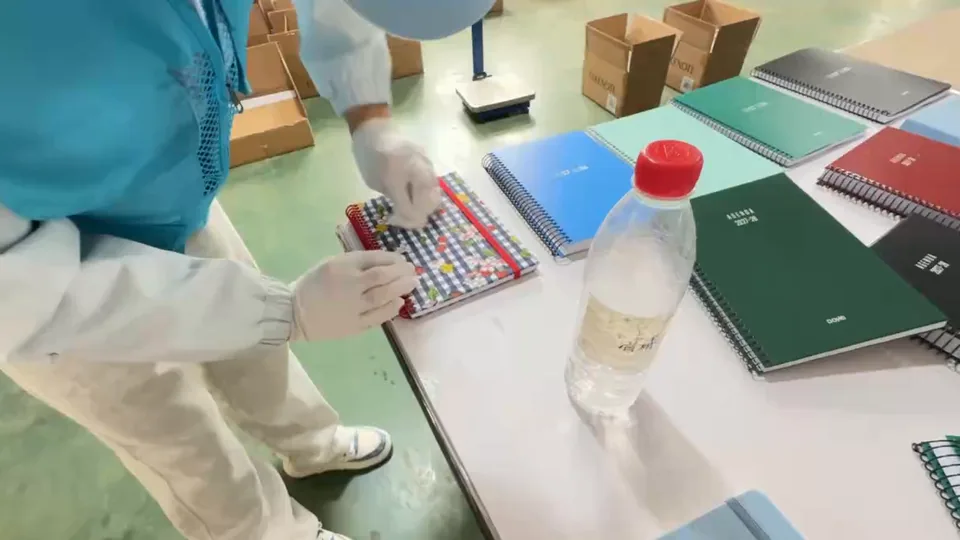
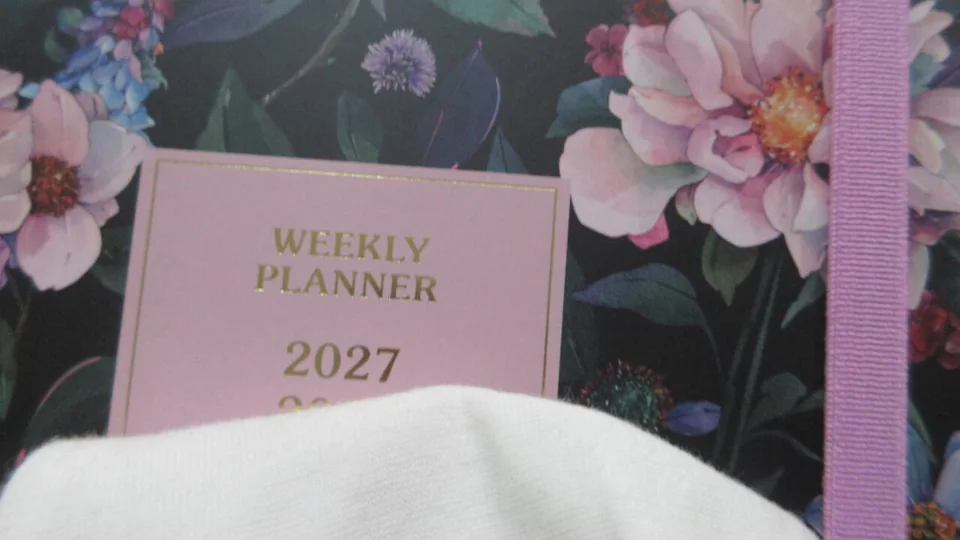
Non esiste un'unica norma di settore per lo sfregamento con alcol in fabbrica: i marchi stabiliscono concentrazione, carico e numero di passate. Quando il buyer non ha un metodo, una configurazione comune, e quella del nostro video, è la seguente:
- Panno: panno di cotone bianco pulito, così che ogni trasferimento di colore sia visibile.
- Alcol: in fabbrica l'etanolo al 75% è il più comune; alcuni marchi prescrivono alcol isopropilico dal 95% al 99%, più aggressivo. Annotate tipo e concentrazione, perché i risultati cambiano.
- Passate: il panno inumidito viene sfregato avanti e indietro sulla stampa 20 volte, con una pressione della mano decisa e uniforme. I programmi più severi usano 50 passate o un peso fisso.
- Esito positivo: la stampa non sbiadisce, non sbava e non si stacca, e nessun colore si trasferisce sul panno bianco. Uno sbiadimento visibile o del colore sul panno è un difetto maggiore.
Sfregamento con panno umido e a secco. Per i prodotti che non entreranno mai in contatto con l'alcol, il controllo abituale è uno sfregamento con un panno inumidito con acqua, e molti dei nostri report lo riportano come «sfregare l'area stampata con un panno umido e verificare sbavature, distacchi o sbiadimenti». Uno sfregamento a secco con un panno pulito rileva la stampa non ancora asciutta. Per i buyer che hanno bisogno di un risultato misurato esistono metodi di laboratorio: la ASTM D5264 prova la resistenza all'abrasione dei materiali stampati con un Sutherland rub tester, e la ASTM D5402 valuta la resistenza ai solventi dei rivestimenti mediante sfregamenti con solvente. Queste prove non si eseguono nel reparto di una fabbrica.
Prova 3: conteggio delle pagine e qualità di stampa
Un quaderno venduto come da 80 fogli deve avere 80 fogli. Due fogli mancanti non si vedono dall'esterno e, su un ordine grande, diventano soldi veri, o il reclamo di un rivenditore che li conta. L'ispettore conta i fogli di un campione di quaderni e intanto controlla la stampa interna.
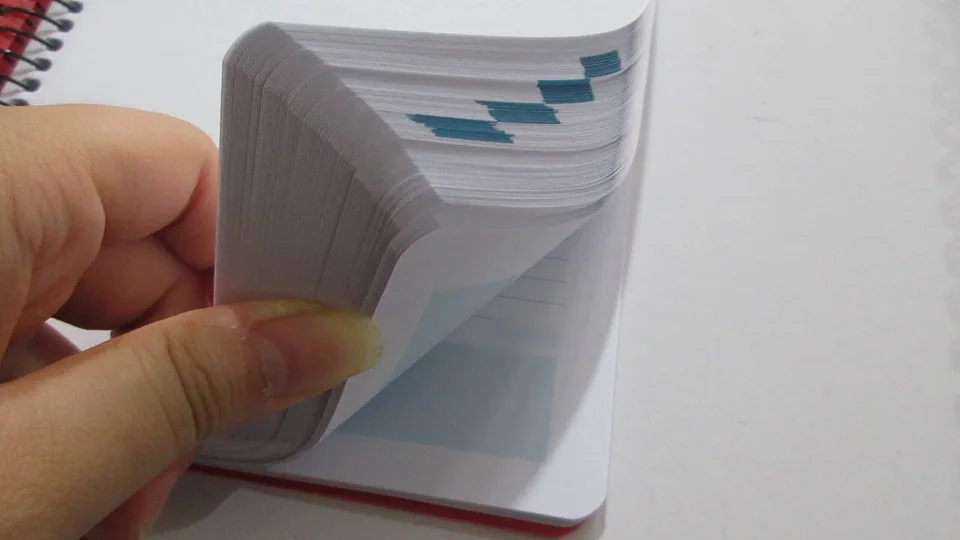
- Contate i fogli, non le pagine. 80 fogli sono 160 pagine. Assicuratevi che la specifica e l'ispettore usino la stessa unità.
- Pesate come controllo incrociato. Pesare ogni quaderno del campione confrontandolo con un pezzo di riferimento già contato individua rapidamente, in un campione più grande, le unità con fogli mancanti.
- Stampa interna: righe dritte e allineate al bordo, nessuna pagina mancante o doppia, nessuna sbavatura, controstampa o pagina bianca.
- Rilegatura: spirali chiuse in modo da non impigliarsi, perforazioni che si strappano in modo netto, dorsi incollati che tengono quando il quaderno viene aperto in piano.
- Stampa della copertina: colore confrontato con il campione approvato, registro (colori allineati), testo piccolo nitido e codici a barre leggibili allo scanner.
- Esito positivo: numero di fogli come da specifica, senza tolleranza salvo diverso accordo. Un numero di fogli inferiore è un difetto maggiore.
Dimensioni del campione per le prove di stampa
I difetti di stampa visivi, come sbavature, fuori registro e colore, si contano nel normale campione per la lavorazione, di solito al livello generale di ispezione II. Le prove con nastro e di sfregamento segnano o danneggiano il pezzo e richiedono tempo, quindi si eseguono su un campione più piccolo prelevato con un livello di ispezione speciale, di solito S-3 o S-4. In uno dei nostri report su 4.000 pezzi, la prova con nastro e la prova di sfregamento sono state eseguite ciascuna su 32 pezzi al livello S-4, con AQL 0 / 0,65 / 1,5, che non ammette difetti critici né maggiori e ammette un difetto minore. Il conteggio delle pagine si fa spesso sullo stesso campione ridotto, pesando il resto. Come funzionano i livelli speciali e l'AQL è spiegato nel nostro articolo ANSI/ASQ Z1.4 e ISO 2859-1.
Classificare i difetti di stampa
| Classe | Esempi |
|---|---|
| Critico | Avvertenza di sicurezza, indicazione dell'età o marcatura obbligatoria mancante o errata; prodotto sbagliato o versione linguistica sbagliata stampata |
| Maggiore | L'inchiostro si solleva nella prova con nastro; la stampa sbiadisce o si trasferisce nella prova di sfregamento; logo o testo stampati male o illeggibili; colore chiaramente diverso dal campione approvato; codice a barre non leggibile; numero di fogli inferiore |
| Minore | Piccolo puntino o macchia non visibile a distanza di un braccio; leggero fuori registro; lieve abrasione su una superficie non in vista; puntini sollevati solo su un bordo di taglio |
Come costruire un elenco completo per il vostro prodotto è spiegato in difetti critici, maggiori e minori.
Scrivetelo nella checklist
La maggior parte delle discussioni sulle prove di stampa riguarda il metodo, non i risultati: la fabbrica dice «l'abbiamo provato», l'ispettore ha usato un nastro più forte. Concordate questi punti prima dell'ispezione:
- Nastro: marca e tipo, larghezza, tempo di contatto, angolo di strappo e numero di punti per pezzo
- Quadrettatura, se necessaria: norma, spaziatura dei tagli e classe minima di accettazione
- Prova di sfregamento: acqua, etanolo o alcol isopropilico e relativa concentrazione, panno, numero di passate e pressione
- Numero di fogli o di pagine ed eventuale tolleranza; peso di riferimento se si usa la pesatura
- Riferimento colore: campione approvato, riferimento Pantone o golden sample
- Livello di ispezione e AQL per le prove e per i difetti visivi
- Foto o un breve video di ogni prova nel report
La nostra guida su come preparare una checklist di ispezione mostra come impostarla, e prove in fabbrica durante l'ispezione tratta le prove per altri tipi di prodotto.
Marcature dei cartoni, codici a barre ed etichette hanno controlli propri; si veda ispezione di imballaggio, etichettatura e marcature dei cartoni.
Cosa le prove in fabbrica non possono sostituire
Una prova con nastro e una prova di sfregamento mostrano se la stampa è aderente e resistente il giorno dell'ispezione. Non mostrano cosa contiene l'inchiostro. Metalli pesanti nei prodotti per bambini, migrazione dell'inchiostro negli articoli a contatto con alimenti e limiti chimici previsti da norme come la California Proposition 65 richiedono una prova di laboratorio su un campione inviato dalla fabbrica. Vedete Prop 65 e RoHS: ispezione o prove di laboratorio e ispezione di articoli da cucina e a contatto con alimenti.
Fonti
- ASTM D3359-23 — Metodi di prova standard per la valutazione dell'adesione mediante prova con nastro
- ISO 2409:2020 — Pitture e vernici, prova di quadrettatura
- ASTM F2252/F2252M — Pratica per valutare l'adesione di inchiostri o rivestimenti su materiali per imballaggi flessibili mediante nastro
- ASTM D5264 — Resistenza all'abrasione dei materiali stampati con il Sutherland rub tester
- ASTM D5402 — Valutazione della resistenza ai solventi dei rivestimenti organici mediante sfregamenti con solvente
Le norme cambiano. Verificate l'edizione in vigore prima di inserirla in un contratto.
Aggiungete le prove di stampa alla vostra prossima ispezione
Indicate i requisiti per le prove con nastro, di sfregamento e di conteggio delle pagine tra i requisiti specifici quando prenotate, oppure caricate la vostra checklist in seguito.
Prenota un'ispezione