Pruebas de impresión
¿Aguantará la impresión? Pruebas de cinta, de frotado y recuento de hojas en productos impresos
Los defectos de impresión rara vez se ven a simple vista. Una portada parece perfecta en la fábrica y llega con el logotipo descascarillado en los bordes, con tinta transferida a la estantería o en un cuaderno al que le faltan dos hojas. La mayoría de estos problemas pueden detectarse en planta en pocos minutos, con cinta, un paño y algo de alcohol, si el inspector sabe qué probar y el comprador ha indicado qué se considera un aprobado. Esta guía acompaña a uno de nuestros inspectores en las tres comprobaciones que hacemos en cuadernos impresos y explica cómo fijar esas mismas comprobaciones para envases, papelería, etiquetas y otros artículos impresos.
- La prueba de cinta para la adherencia de la tinta y su variante con corte en cuadrícula para recubrimientos
- Las pruebas de frotado con alcohol y con paño húmedo para la resistencia al frotado
- Las comprobaciones de recuento de hojas y de calidad de impresión
- Tamaños de muestra, clases de defecto y qué escribir en su lista de comprobación
Las fotos proceden de una inspección de cuadernos impresos. Puede ver las tres pruebas completas y sin cortes en nuestro vídeo Will the Print Hold Up? 3 On-Site Tests for Printed Notebooks (¿Aguantará la impresión? Tres pruebas en planta para cuadernos impresos).
Por qué falla la impresión después del envío
La tinta que se levanta o se borra al frotar es casi siempre un problema de proceso, no de mala suerte. Las causas habituales:
- Tinta mal secada o curada. Portadas apiladas y embaladas demasiado pronto después de imprimir, o tinta UV y barniz con un curado insuficiente para mantener rápida la línea.
- Tinta que no es adecuada para la superficie. Plásticos como el PP y el PE necesitan un tratamiento superficial antes de imprimir; el papel laminado o estucado necesita una tinta compatible. Sin ello, la impresión queda encima en lugar de adherirse.
- Problemas de barniz o laminado. Una capa protectora que falta, es demasiado fina o no está bien adherida deja la impresión expuesta a la fricción.
- Estampación en caliente y efectos con reserva aplicados con poco calor o poca presión.
- Almacenaje y transporte. La humedad, el calor y las cajas que rozan entre sí dentro de un contenedor terminan lo que empezó la fábrica.
Nada de esto se ve en una revisión visual de un producto recién hecho. Se ve cuando la impresión se somete a esfuerzo, que es exactamente lo que hacen las pruebas siguientes.
Prueba 1: prueba de cinta para la adherencia de la tinta
La prueba de cinta responde a una sola pregunta: ¿la tinta está adherida a la superficie o solo apoyada sobre ella? El inspector presiona con firmeza una tira de cinta adhesiva sensible a la presión sobre la zona impresa, espera un momento, la despega de un solo tirón rápido y examina tanto la cinta como la impresión.
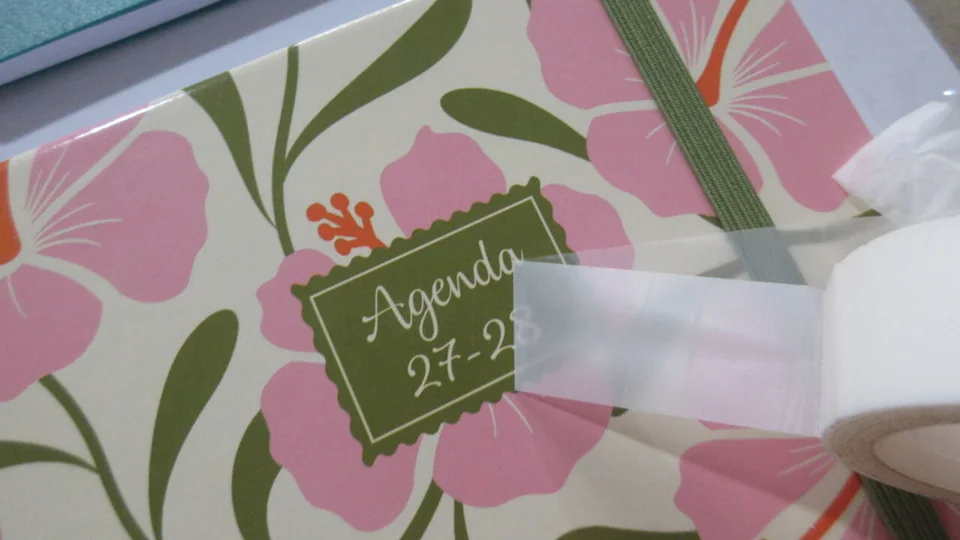
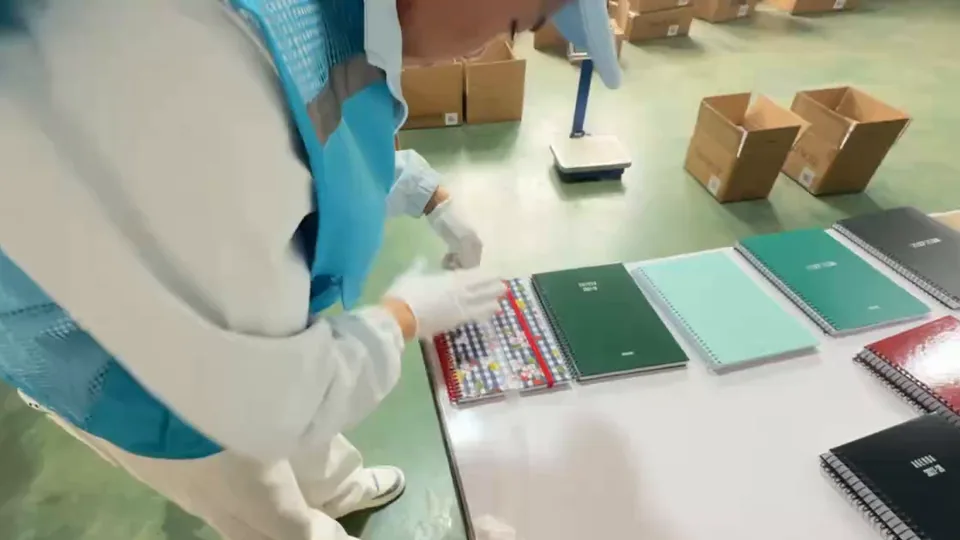
Así la hacemos cuando el comprador no tiene un método propio:
- Cinta: cinta transparente sensible a la presión de unos 25 mm de ancho, como la 3M 610 o una equivalente. La ASTM F2252, la práctica para la adherencia de la tinta en envases flexibles, señala que la 3M 610 es de uso habitual; la cinta en sí se acuerda entre comprador y proveedor. La cinta de oficina varía demasiado para poder comparar resultados.
- Dónde: en zonas de color sólido, texto pequeño y el borde de la impresión, que es donde la adherencia falla primero. En productos con varios métodos de impresión (offset, serigrafía, estampación, barniz UV), se prueba cada uno.
- Cómo: presionar la cinta con la yema del dedo o con una goma hasta que no quede aire, esperar entre 60 y 90 segundos y despegarla sobre sí misma, a casi 180°, con un movimiento rápido y uniforme.
- Repetir: en un segundo punto de la misma pieza. Un solo tirón limpio puede ser cuestión de suerte.
- Aprobado: ni tinta ni recubrimiento en la cinta, ni zonas levantadas en la impresión. Unas motas aisladas solo en un borde de corte suelen registrarse como defecto menor; cualquier pérdida en un texto, un logotipo o una zona de color sólido es un defecto mayor.
Prueba de cinta con corte en cuadrícula para recubrimientos. En superficies duras pintadas o recubiertas, como metal, plástico rígido o vidrio, un simple tirón de cinta suele ser demasiado fácil de superar. La versión más estricta primero corta una cuadrícula a través del recubrimiento con una cuchilla de varios filos, luego aplica y despega la cinta, y clasifica la cantidad de recubrimiento arrancado. Los dos métodos habituales son la ASTM D3359 (método B, el corte en cuadrícula, para recubrimientos de hasta 125 µm; método A, un corte en X, para recubrimientos más gruesos) y la ISO 2409, que fija la separación entre cortes según el espesor del recubrimiento y el sustrato: 1 mm, 2 mm o 3 mm.
| Superficie arrancada | ASTM D3359 | ISO 2409 |
|---|---|---|
| Ninguna; bordes de corte lisos | 5B | 0 |
| Menos del 5 % | 4B | 1 |
| 5 % – 15 % | 3B | 2 |
| 15 % – 35 % | 2B | 3 |
| 35 % – 65 % | 1B | 4 |
| Más del 65 % | 0B | 5 |
Muchos compradores exigen 4B o mejor (clase ISO 0 o 1) en productos de consumo. Elija lo que elija, escriba la clase en su lista de comprobación: una «buena adherencia» no se puede juzgar en planta.
Prueba 2: frotado con alcohol para la resistencia al frotado
La portada de un cuaderno se manipula a diario; los envases se limpian, se escanean y se apilan; los productos para el hogar se limpian con pulverizadores que contienen alcohol. La prueba de frotado con alcohol simula todo eso en menos de un minuto.
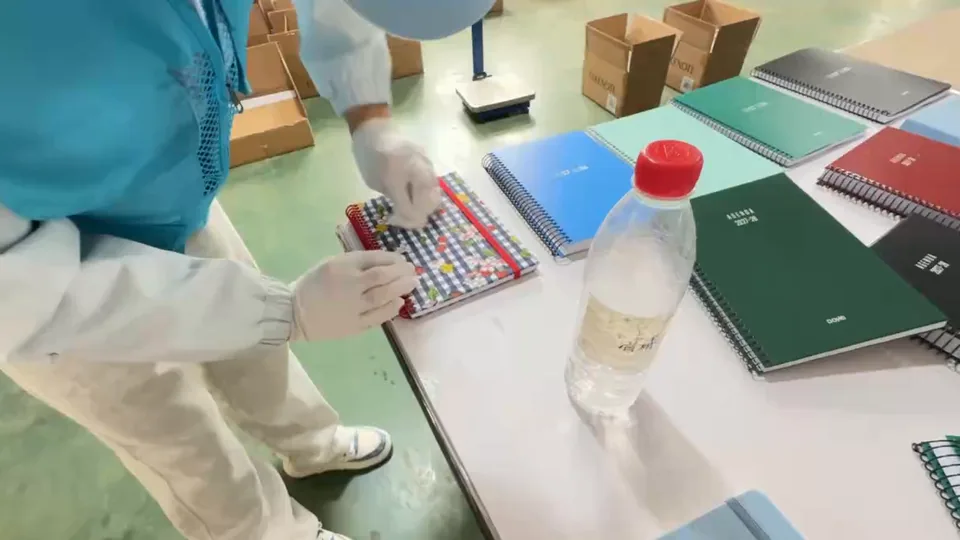
No existe una norma única del sector para el frotado con alcohol en planta: cada marca fija su propia concentración, carga y número de pasadas. Cuando el comprador no tiene un método, una configuración habitual, y la que se ve en nuestro vídeo, es esta:
- Paño: paño de algodón blanco y limpio, para que cualquier transferencia de color sea visible.
- Alcohol: el etanol al 75 % es el más habitual en planta; algunas marcas especifican alcohol isopropílico del 95 % al 99 %, que es más agresivo. Anote el tipo y la concentración, porque los resultados varían.
- Pasadas: el paño humedecido se frota de un lado a otro sobre la impresión 20 veces, con una presión manual firme y uniforme. Los programas más estrictos usan 50 pasadas o un peso fijo.
- Aprobado: la impresión no pierde color, no se emborrona ni se desprende, y no se transfiere color al paño blanco. Una pérdida de color visible o color en el paño es un defecto mayor.
Frotado con paño húmedo y en seco. Para productos que nunca van a estar en contacto con alcohol, la comprobación habitual es frotar con un paño humedecido con agua, y muchos de nuestros informes la recogen como «frotar la zona impresa con un paño húmedo y comprobar si hay manchas, desprendimiento o pérdida de color». Un frotado en seco con un paño limpio detecta la impresión que no se ha secado. Existen métodos de laboratorio para los compradores que necesitan un resultado medido: la ASTM D5264 mide la resistencia a la abrasión de materiales impresos con un frotador Sutherland, y la ASTM D5402 evalúa la resistencia a disolventes de los recubrimientos mediante frotado con disolvente. Estos ensayos no se hacen en la planta de una fábrica.
Prueba 3: recuento de hojas y calidad de impresión
Un cuaderno que se vende con 80 hojas debe tener 80 hojas. Dos hojas que faltan no se ven desde fuera, y en un pedido grande suman dinero de verdad, o una reclamación de un minorista que las cuenta. El inspector cuenta las hojas de una muestra de cuadernos y, al mismo tiempo, revisa la impresión interior.
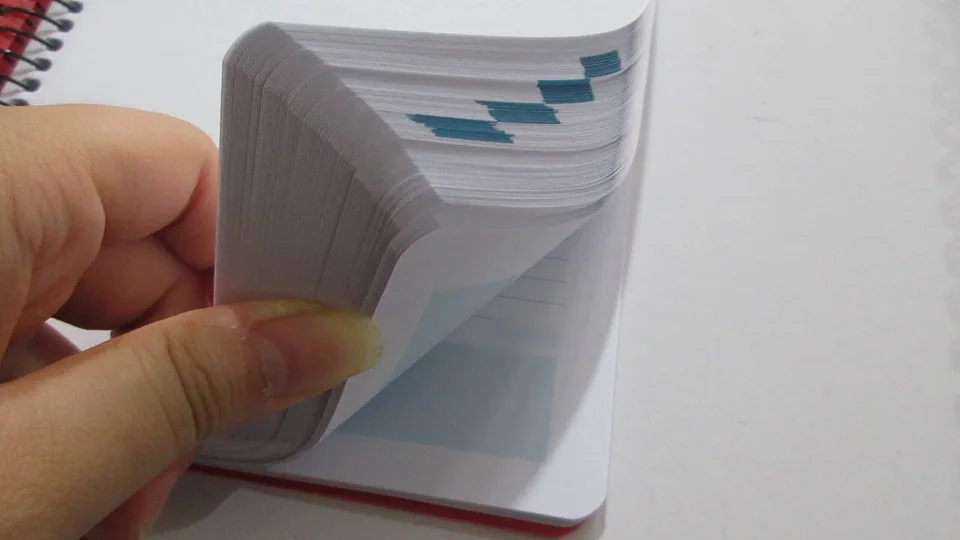
- Cuente hojas, no páginas. 80 hojas son 160 páginas. Asegúrese de que la especificación y el inspector usan la misma unidad.
- Pese como comprobación cruzada. Pesar cada cuaderno de la muestra frente a una pieza de referencia ya contada permite encontrar rápidamente, en una muestra mayor, las unidades a las que les faltan hojas.
- Impresión interior: pautas rectas y alineadas con el borde, sin páginas que falten o estén duplicadas, sin manchas, repintado ni páginas en blanco.
- Encuadernación: espirales cerradas para que no se enganchen, perforados que se rasgan limpiamente, lomos encolados que aguantan cuando el cuaderno se abre del todo.
- Impresión de la portada: color frente a la muestra aprobada, registro (colores alineados), texto pequeño nítido y códigos de barras que se leen.
- Aprobado: número de hojas según la especificación, sin tolerancia salvo que se haya acordado. Que falten hojas es un defecto mayor.
Tamaños de muestra para las pruebas de impresión
Los defectos visuales de impresión, como manchas, fallos de registro y color, se cuentan en la muestra normal de confección, normalmente al nivel general de inspección II. Las pruebas de cinta y de frotado marcan o dañan la pieza y llevan tiempo, por lo que se hacen sobre una muestra más pequeña tomada con un nivel especial de inspección, normalmente S-3 o S-4. En uno de nuestros informes sobre 4.000 piezas, la prueba de cinta y la de frotado se hicieron cada una sobre 32 piezas al nivel S-4, con AQL 0 / 0,65 / 1,5, lo que no admite ningún defecto crítico, ningún defecto mayor y un defecto menor. El recuento de hojas suele hacerse sobre esa misma muestra reducida, y el pesaje se usa para el resto. Cómo funcionan los niveles especiales y el AQL se explica en nuestro artículo ANSI/ASQ Z1.4 frente a ISO 2859-1.
Clasificación de los defectos de impresión
| Clase | Ejemplos |
|---|---|
| Crítico | Advertencia de seguridad, indicación de edad o marcado legal que falta o es incorrecto; producto equivocado o versión de idioma equivocada impresa |
| Mayor | La tinta se levanta en la prueba de cinta; la impresión pierde color o se transfiere en la prueba de frotado; logotipo o texto mal impreso o ilegible; color claramente distinto de la muestra aprobada; código de barras que no se lee; faltan hojas |
| Menor | Mota o punto pequeño que no se ve con el brazo extendido; ligero fallo de registro; leve rozadura en una superficie no visible; motas levantadas solo en un borde de corte |
Cómo elaborar una lista completa para su producto se explica en defectos críticos, mayores y menores.
Inclúyalo en su lista de comprobación
La mayoría de las discusiones sobre pruebas de impresión tratan del método, no de los resultados: la fábrica dice «nosotros lo probamos» y el inspector usó una cinta más fuerte. Acuerde estos puntos antes de la inspección:
- Cinta: marca y tipo, ancho, tiempo de contacto, ángulo de despegue y cuántos puntos por pieza
- Corte en cuadrícula, si se necesita: norma, separación entre cortes y clase mínima para aprobar
- Prueba de frotado: agua, etanol o alcohol isopropílico y su concentración, paño, número de pasadas y presión
- Recuento de hojas o páginas y la tolerancia, si la hay; peso de referencia si se usa el pesaje
- Patrón de color: muestra aprobada, referencia Pantone o muestra maestra
- Nivel de inspección y AQL para las pruebas y para los defectos visuales
- Fotos o un vídeo corto de cada prueba en el informe
Nuestra guía sobre cómo preparar una lista de comprobación de inspección muestra cómo organizarlo, y pruebas en planta durante la inspección trata las pruebas para otros tipos de producto.
Las marcas de caja, los códigos de barras y las etiquetas tienen sus propias comprobaciones; véase inspección de embalaje, etiquetado y marcas de caja.
Lo que las pruebas en planta no pueden sustituir
Una prueba de cinta y una prueba de frotado muestran si la impresión está adherida y es duradera el día de la inspección. No muestran qué contiene la tinta. Los metales pesados en productos infantiles, la migración de tinta en artículos en contacto con alimentos y los límites químicos de normativas como la Proposición 65 de California necesitan un ensayo de laboratorio sobre una muestra enviada desde la fábrica. Consulte Prop 65 y RoHS: inspección frente a ensayos de laboratorio y inspección de menaje de cocina y artículos en contacto con alimentos.
Fuentes
- ASTM D3359-23 — Métodos de ensayo normalizados para evaluar la adherencia mediante la prueba de cinta
- ISO 2409:2020 — Pinturas y barnices, ensayo de corte por enrejado
- ASTM F2252/F2252M — Práctica para evaluar la adherencia de tintas o recubrimientos a materiales de envase flexible mediante cinta
- ASTM D5264 — Resistencia a la abrasión de materiales impresos con el frotador Sutherland
- ASTM D5402 — Evaluación de la resistencia a disolventes de recubrimientos orgánicos mediante frotado con disolvente
Las normas cambian. Compruebe la edición vigente antes de incluirla en un contrato.
Añada pruebas de impresión a su próxima inspección
Escriba los requisitos de cinta, frotado y recuento de hojas en los requisitos especiales al reservar, o suba su lista de comprobación después.
Reservar una inspección